
信息通常卡在三个地方
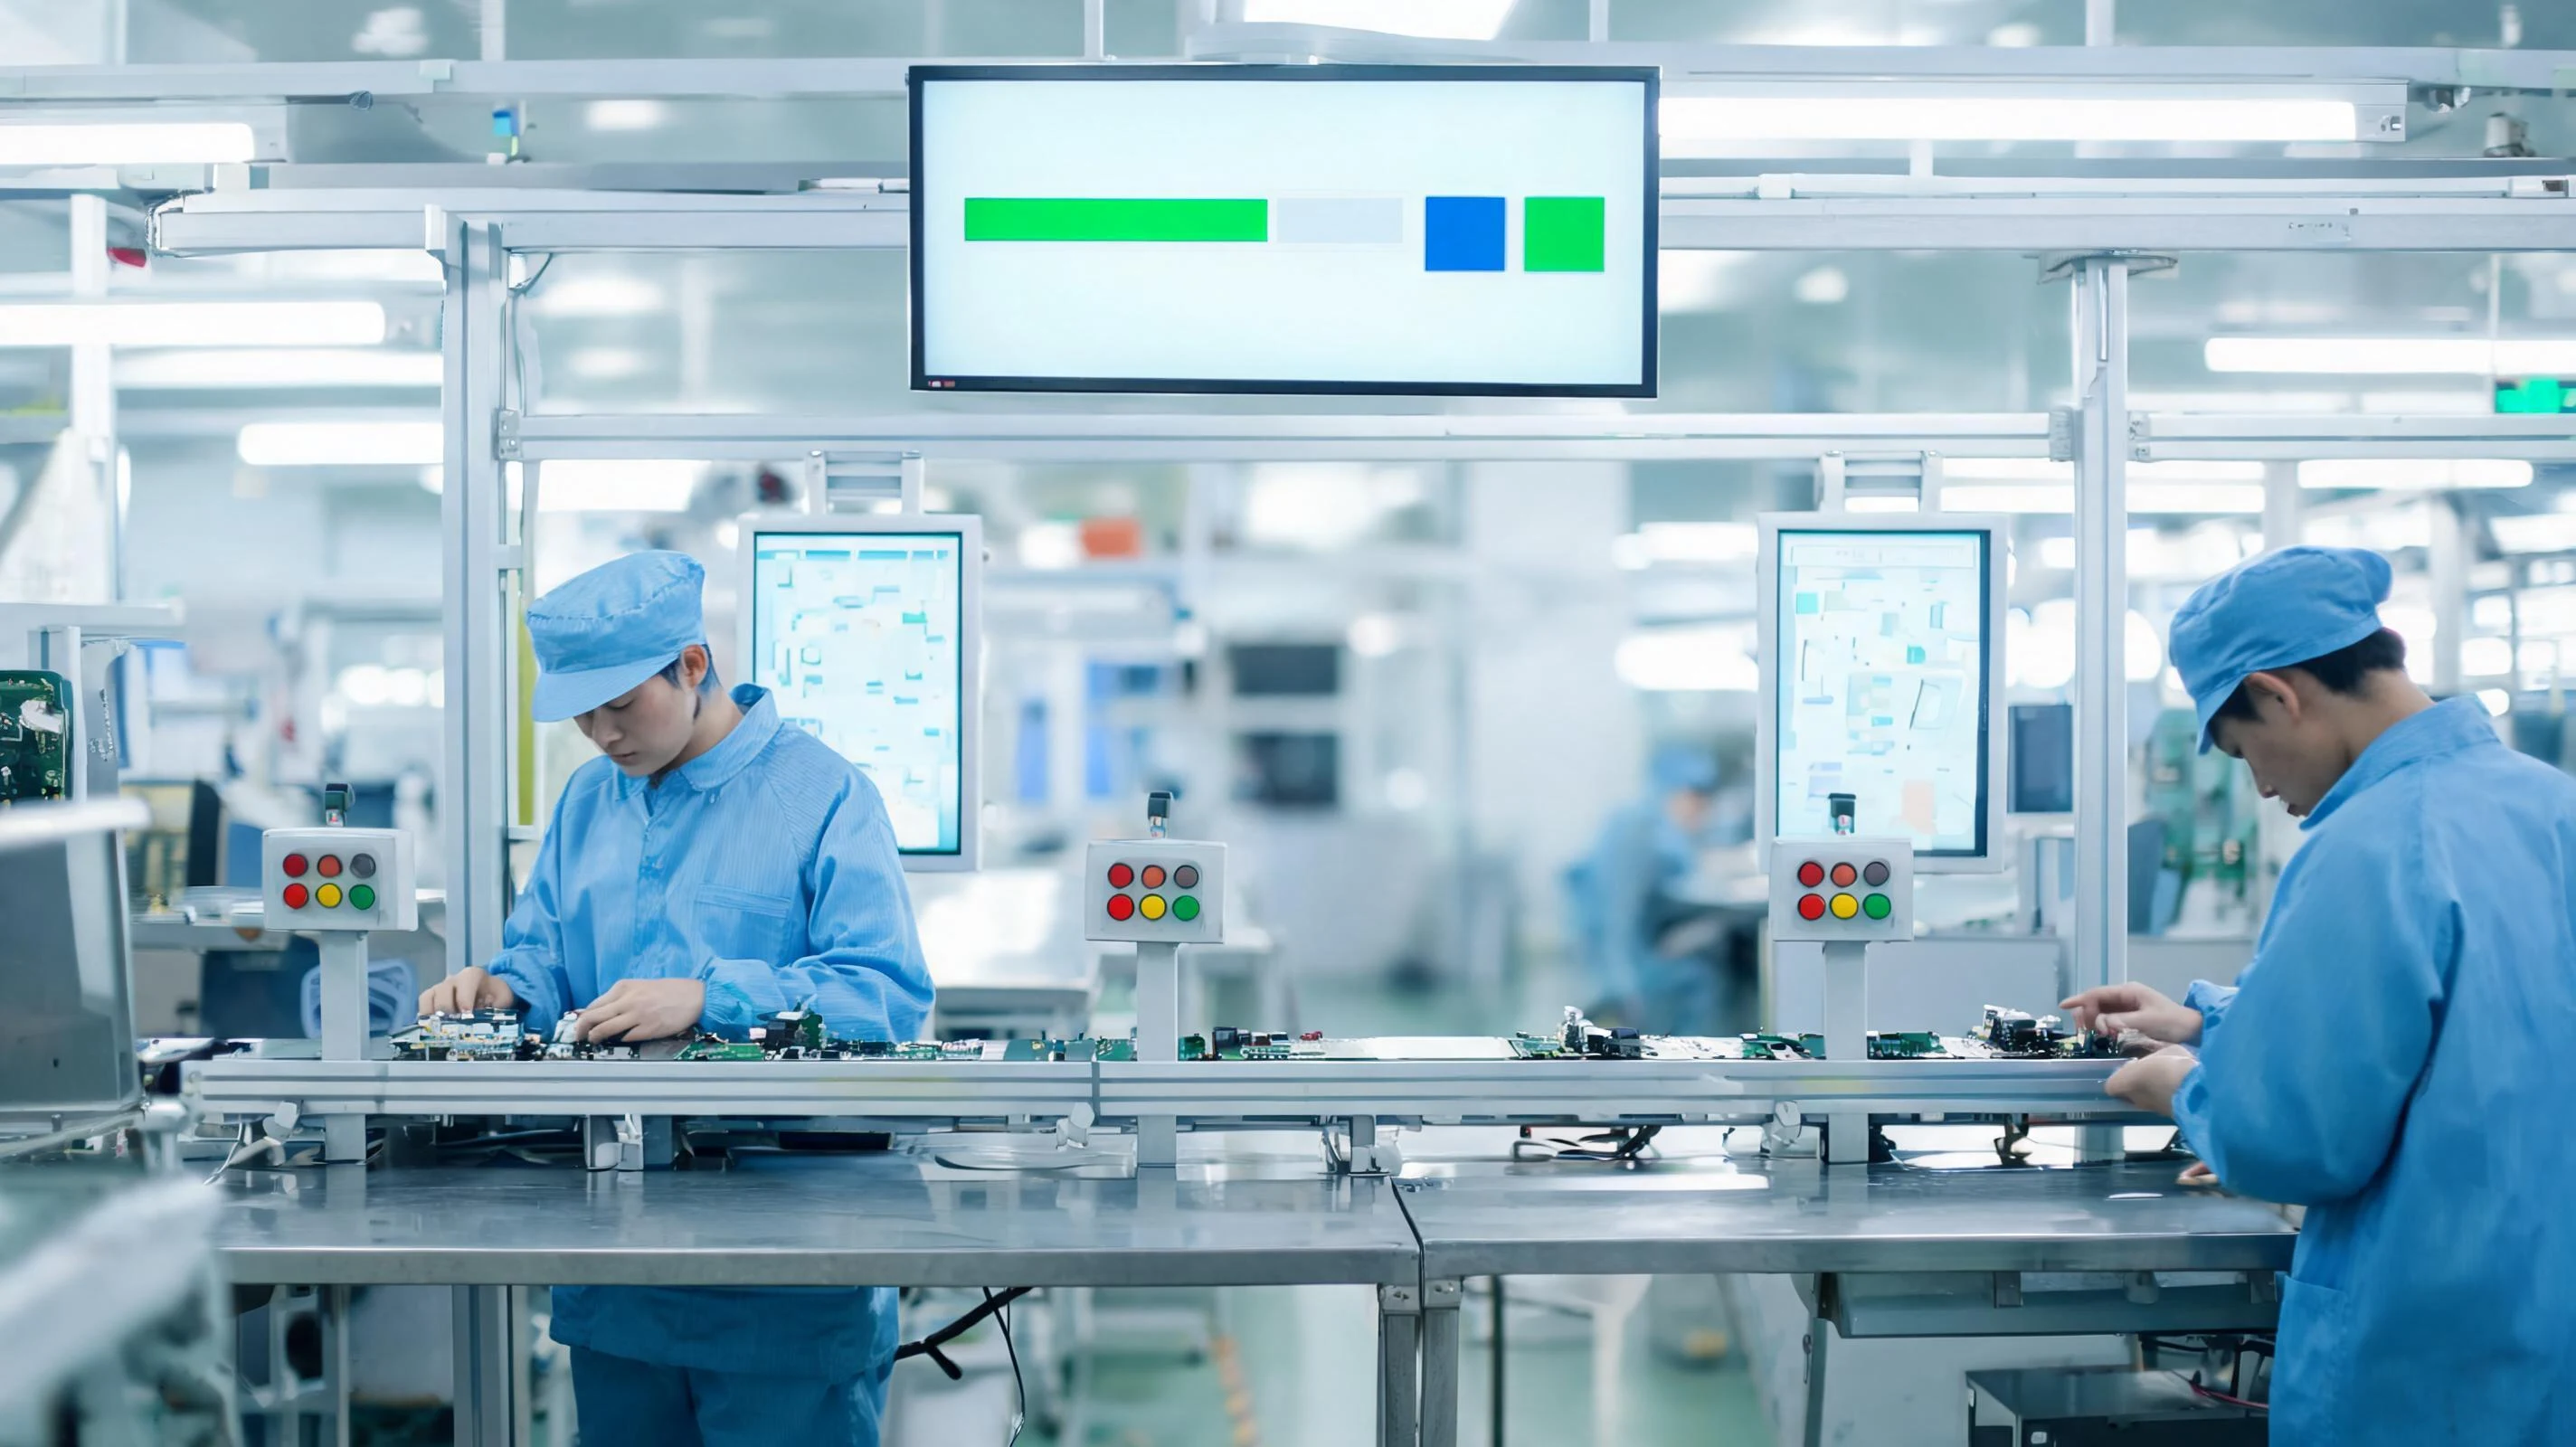
多品种的电子组装线,一天里会反复遇到三种情况:产出要靠班组长问一圈才知道;设备一停、物料一断,得靠人跑去找;换型之后,工位上的作业要点还停在上一款。
这三种情况的共同点是信息没有来源也没有去处。如果看板、呼叫和指导书各用一套工具,数据要人工二次录入,现场就会出现两套数字。把采集、显示、呼叫与指导放在同一套体系里,是这类车间比较省事的做法。
一、电子看板:把差异放到产线上
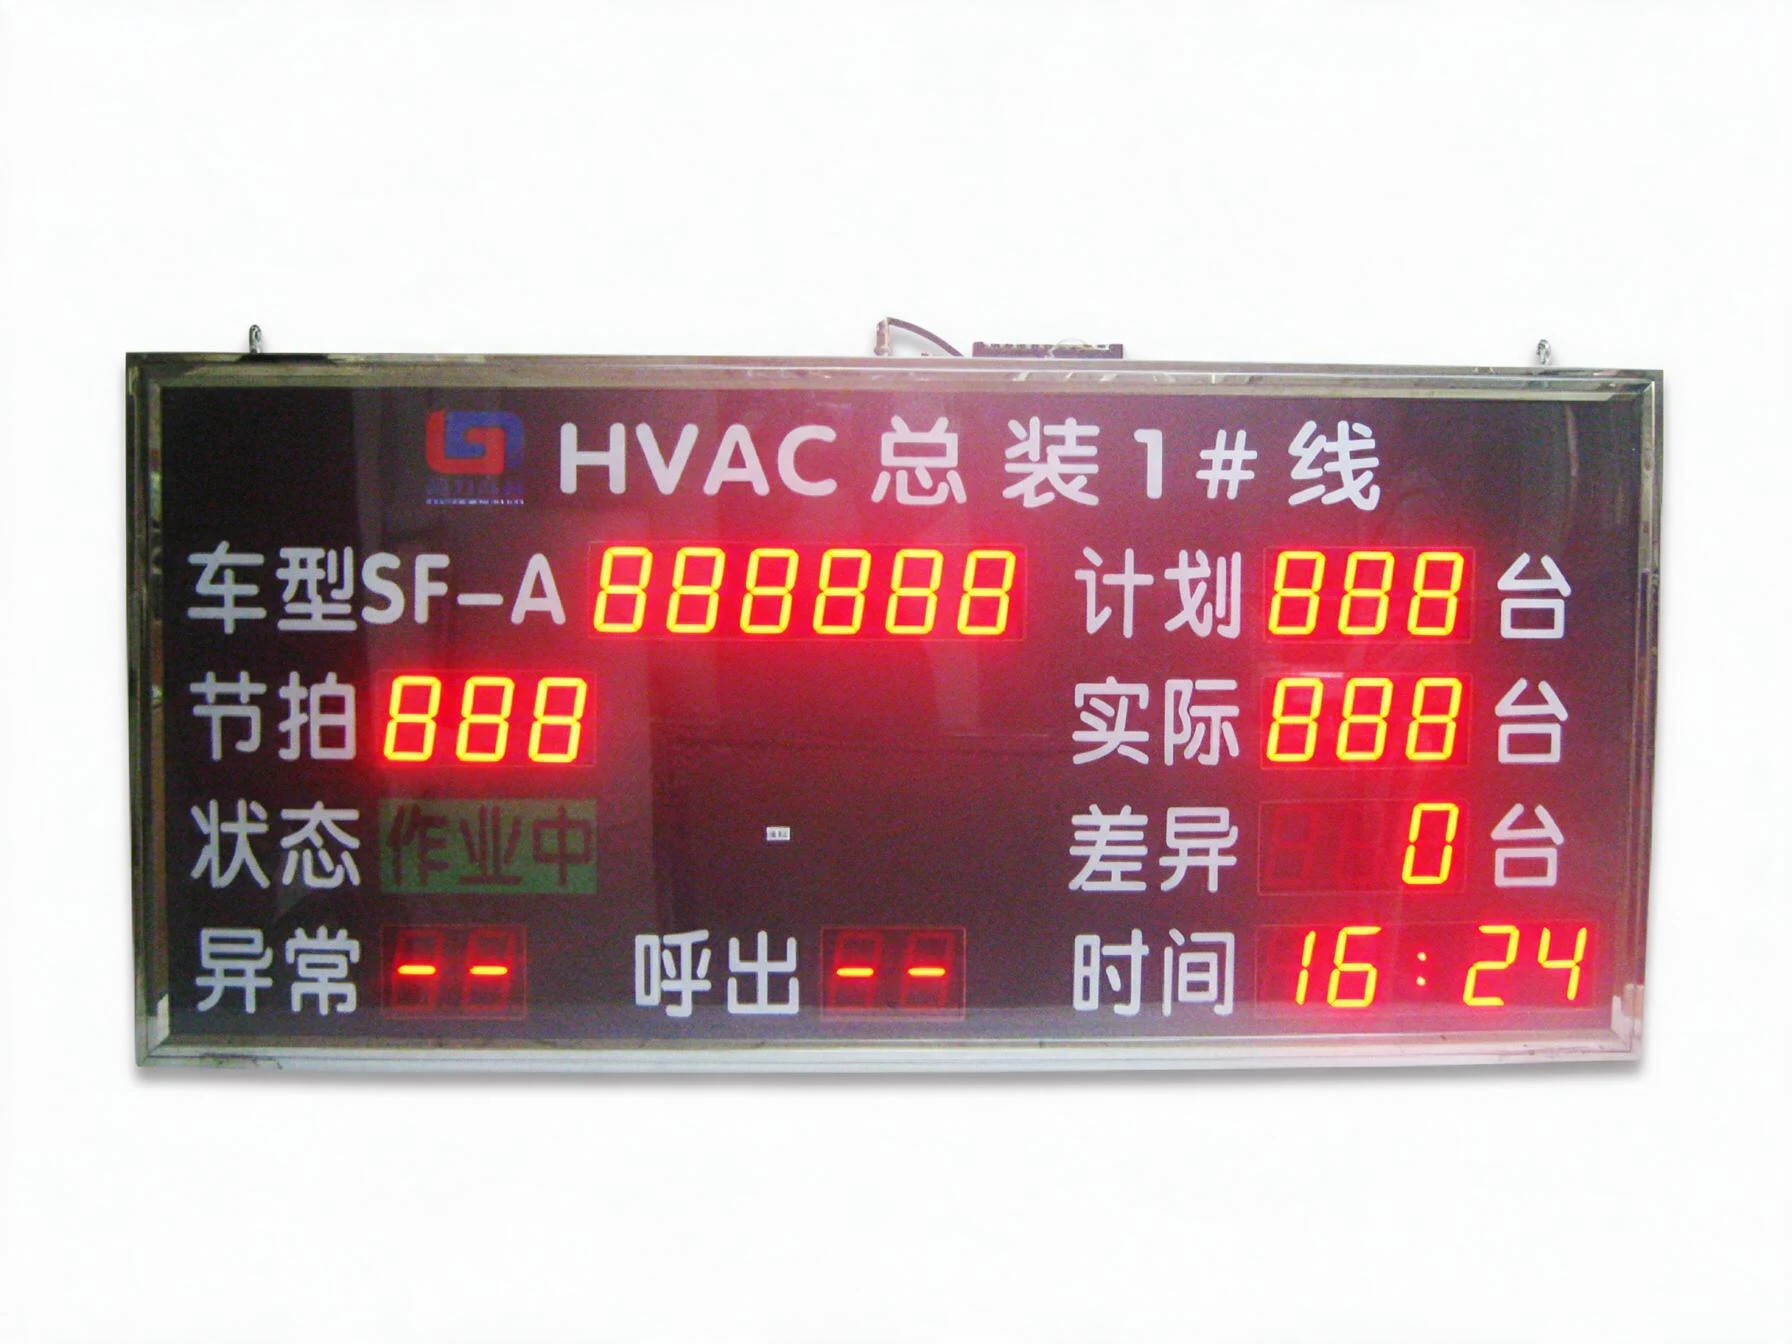
看板显示计划量、实际产量、差异值与不良数,按班次统计。距离远、只看数字的产线,LED 点阵屏足够;需要同时看多项数据和趋势,液晶屏更合适。看板的价值不在屏本身,而在于它显示的数字是从工位动作里来的。
二、收集器:让数据从工位长出来
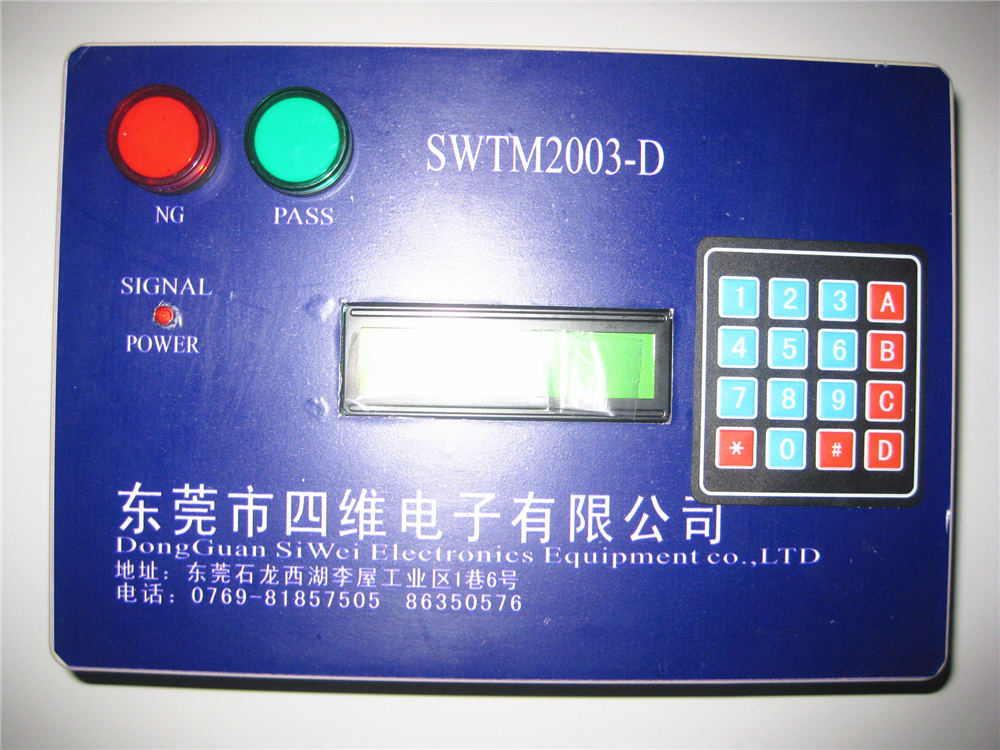
工位按键盒记录节拍与完成情况,条码枪扫工单与批次,不良收集器按不良类型计数。采集点放在动作发生的地方,看板上的数字才经得起追问;反过来,如果靠下班后补录,看板就只是一块屏。
三、安灯:异常要找到人,而不是只找到喇叭
电子线的异常主要有四类:质量、物料、设备与安全。按下呼叫后,看板上要同时出现工位与类别,对应部门(质量、物流、维修、班组)各自看到属于自己的呼叫,处理完再消灯。时间、类别与处理过程入库,事后才能统计响应时长。
只报警不分派,呼叫很快会变成背景噪音——这是许多车间装了安灯却用不起来的主要原因。
四、SOP 系统:换型时工位看到的是同一版
作业指导书按产品与工序分版本,换型时在工位屏切换到对应版本,改动一次全工位同步。对换型频繁的电子线来说,SOP 与看板要共用同一套切换节奏:看板换了统计口径,工位上的作业要点也应同时换到新款。
五、生产管理系统:把前面四件事留成记录
看板、收集器、安灯与 SOP 产生的数据汇总到生产管理系统,形成班次产量、异常响应与不良分布的报表;需要与 ERP、SAP、MRPII 衔接的,按现场系统接口确定取用哪些数据。
上线顺序:先跑通一条线
- 先上电子看板或安灯系统:投入小、现场感受直接,先把「看得见」做起来。
- 再补收集器:让看板的数字自动来自工位,而不是人工录入。
- 接着补 SOP 与系统汇总:把作业指导与报表接到同一批数据上。
- 最后考虑与既有 MES、ERP 的对接,按接口条件逐步做。
不必整厂同时铺开,选一条有代表性的产线做样板,跑顺后再复制到其他线体,风险与投入都更可控。
常见问题
老产线没有数据接口,从哪一步开始?
从工位按键盒与不良收集器开始,先让产量与不良有采集来源,再逐步考虑设备信号与系统对接。
看板与安灯可以分开上吗?
可以。两者共用采集与显示时更省事;如果分开实施,建议提前约定同一套统计口径与工位编号。
换型频繁会不会影响统计?
会。统计口径要跟着换型走,切换动作由工位或系统发起;换型越频繁,切换方式越要简单。