
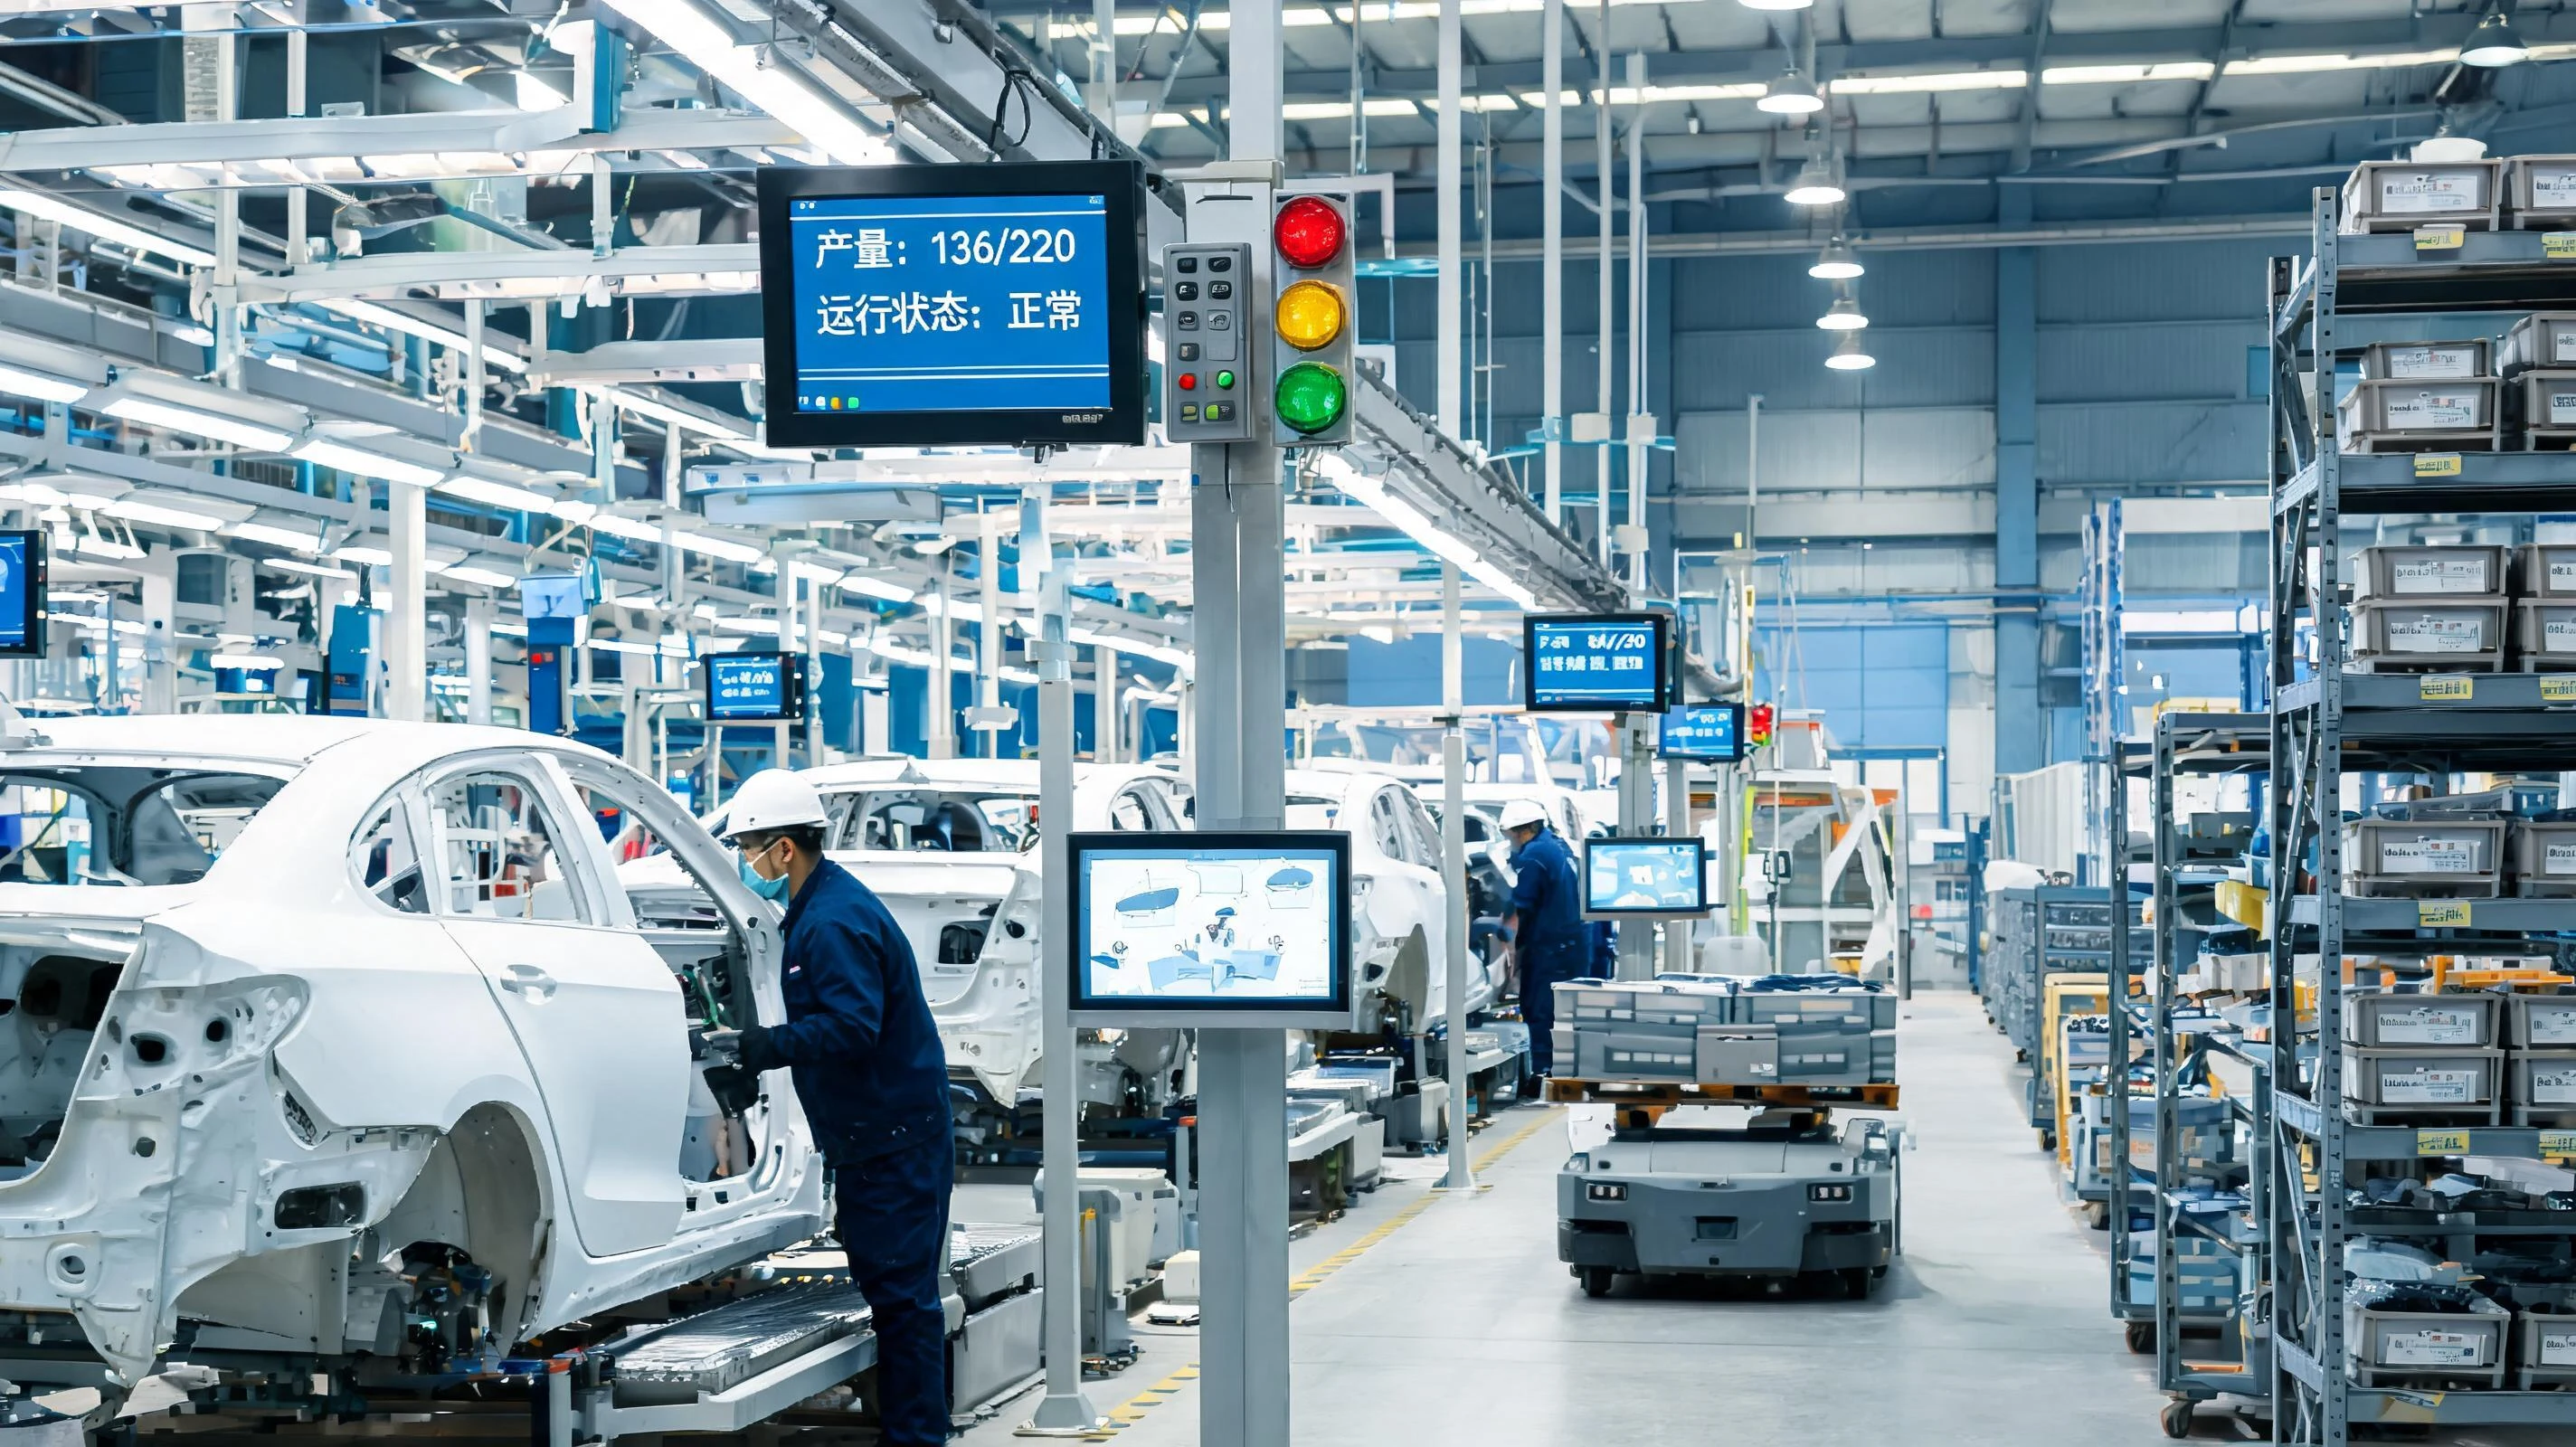
总装线的三个卡点
总装线的特点是工位密、车型多、节拍严。同一工位在不同车型下的装配内容不一样,部品按节拍送到线边,一个工位缺件就可能拉停整段。
常见的三种卡点:停线原因靠班组长现场问、缺件靠人跑去物流催、错装要到终检才发现。三者都不是设备问题,而是信息没有出口也没有记录——呼叫没有分派对象,异常没有时间点,装配内容没跟着车型走。
一、安东系统:停线要有级差,呼叫要有人接
汽车总装安东系统的做法是把异常从工位发出来:工位按下呼叫,线边看板立即显示工位号、异常类别与持续时间,对应部门(班组、物流、维修、质量)各自看到属于自己的那条。
停线一般分两级:黄色为可继续作业、需要支援,红色为必须停线。级差定清楚,现场才敢按;不分类的呼叫很快会变成背景噪音,装了也用不起来。每次呼叫的起始时间、响应人与处理结果都留记录,事后才能算出响应时长与高频异常点。
二、部品呼叫:把缺件按工位送到物流
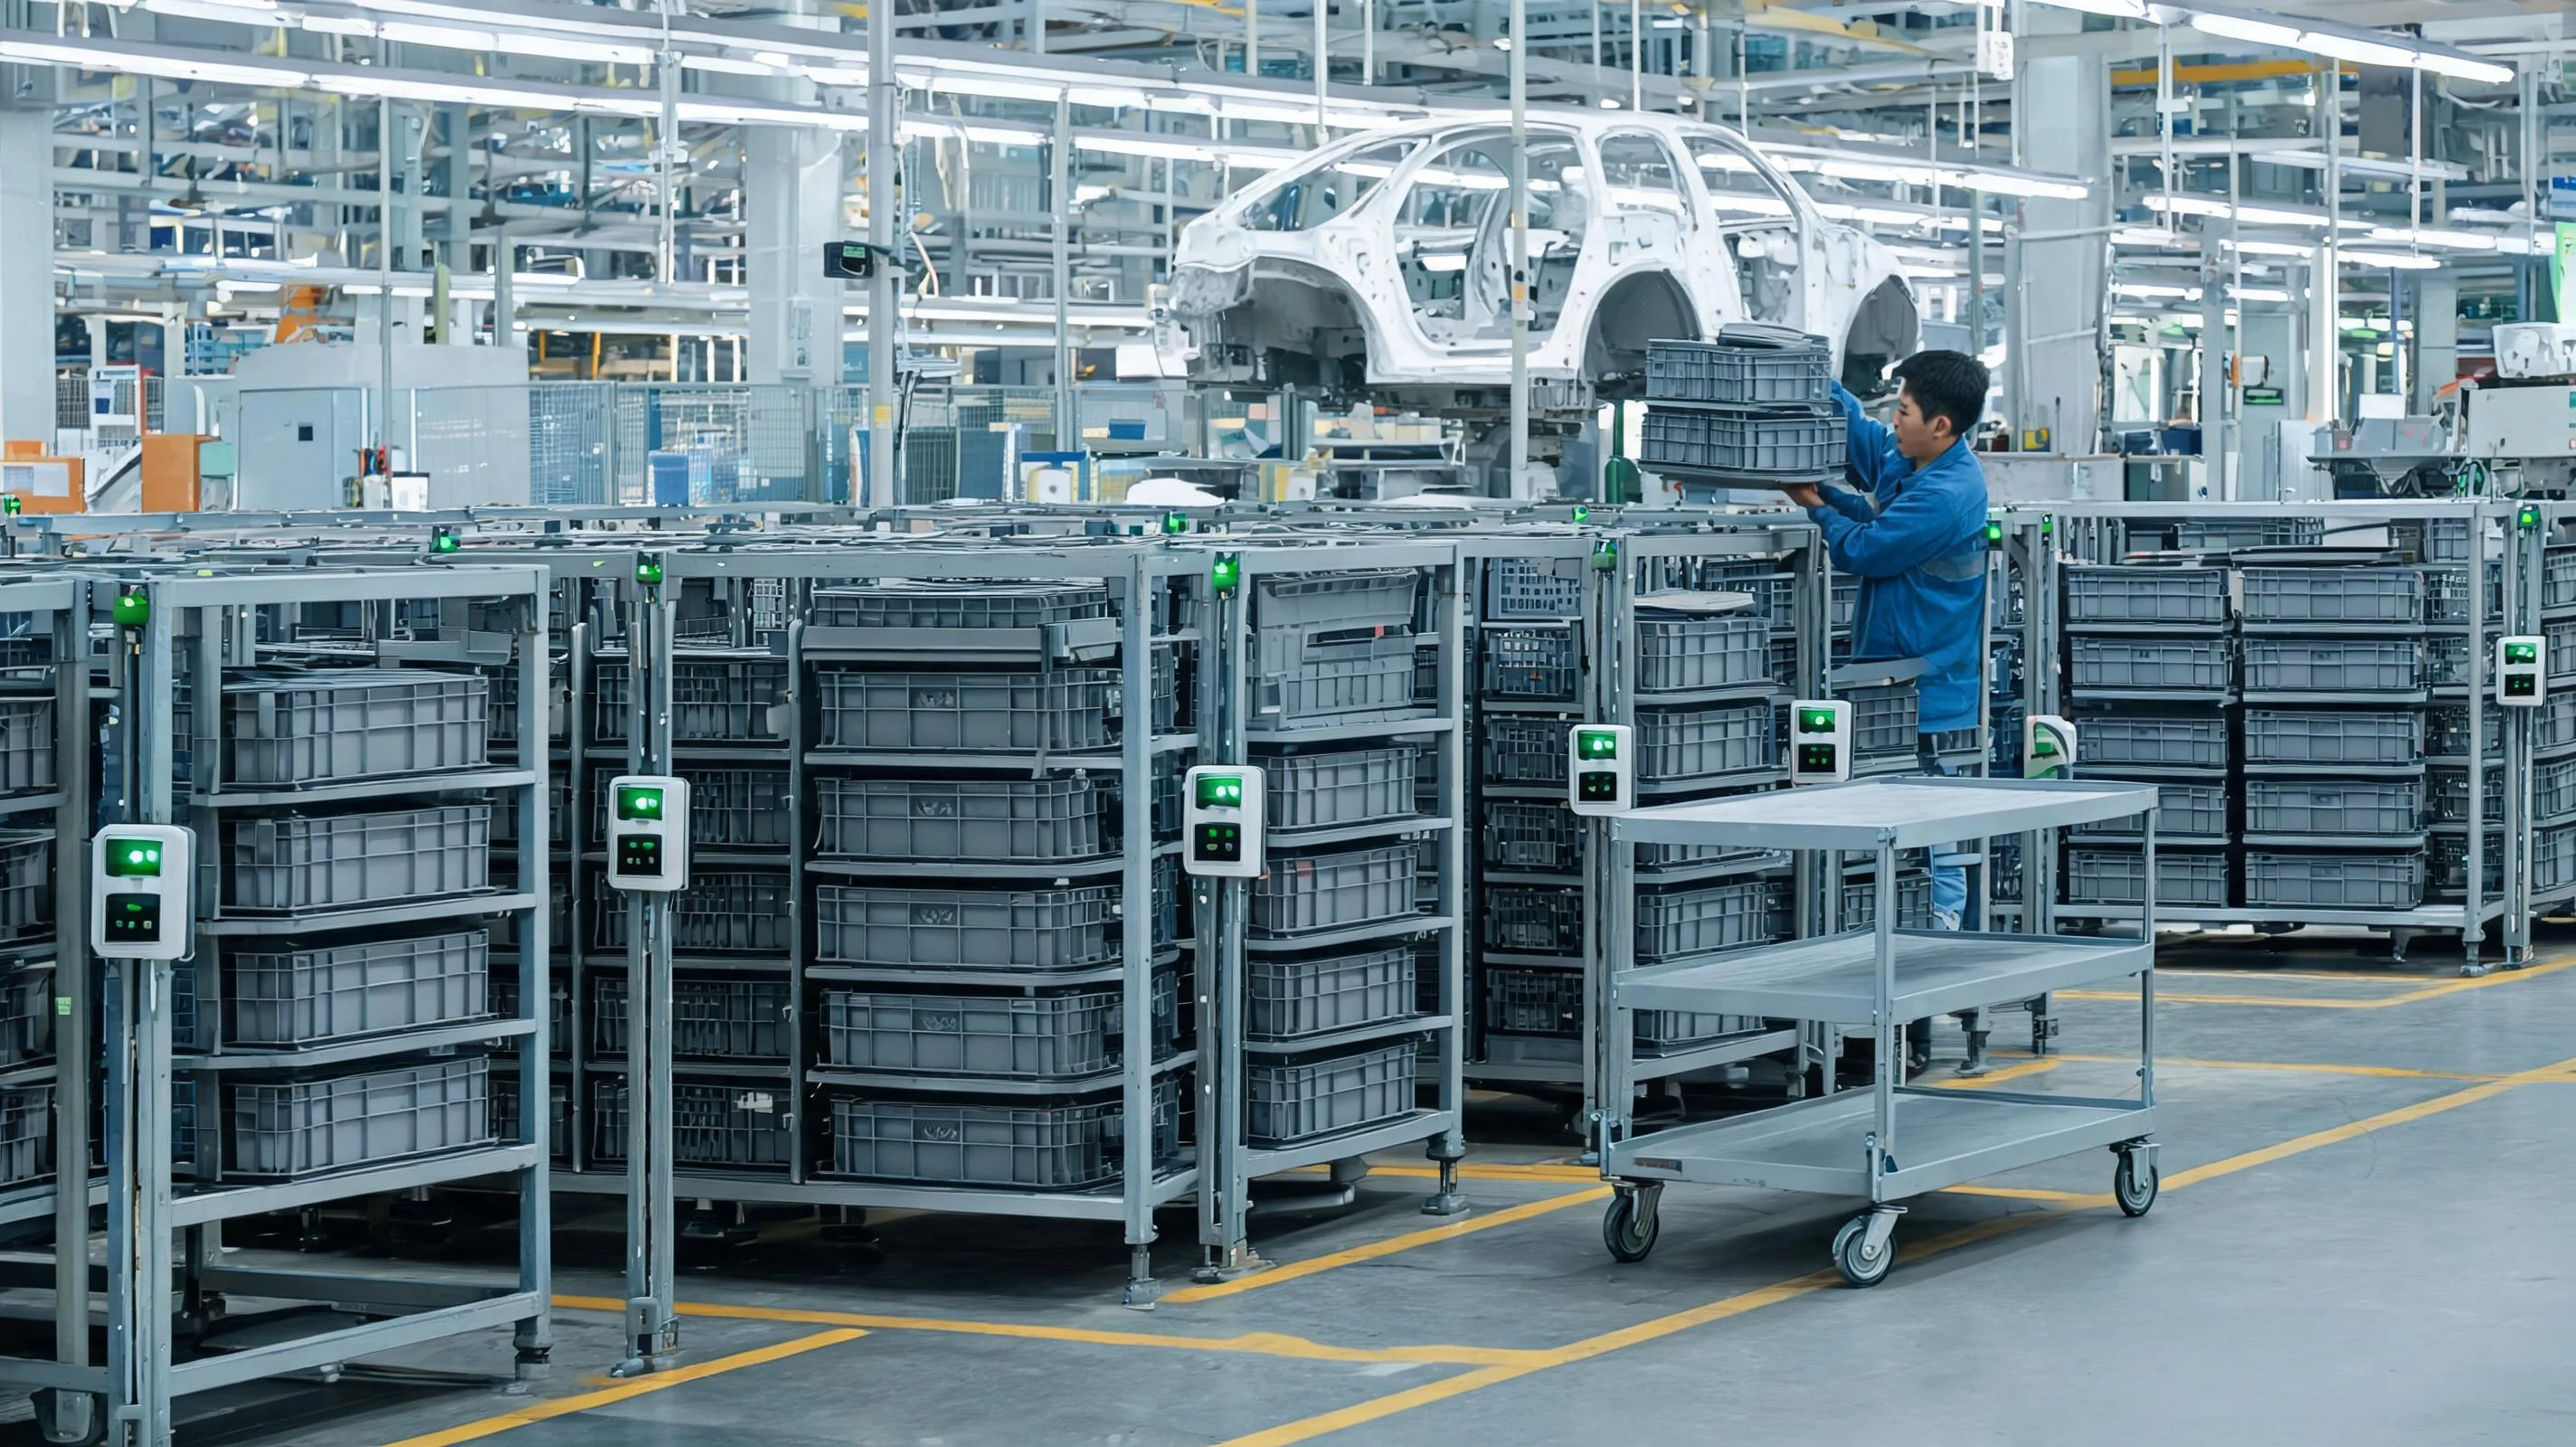
部品呼叫安东系统解决的是「料为什么不到位」:工位发现缺件、错件、料箱将空时按键呼叫,呼叫直接到物流的配送端,按工位与部品显示,配送完成后消灯。
比起到点统一补料,按呼叫补料能减少线边堆积,也让缺件等待有据可查。要注意的是响应时限——部品呼叫的价值在于「多久送到」,这个时限要与物流的配送路线一起排,否则呼叫只是换了个地方排队。
三、电子看板:让节拍与停线时间看得见
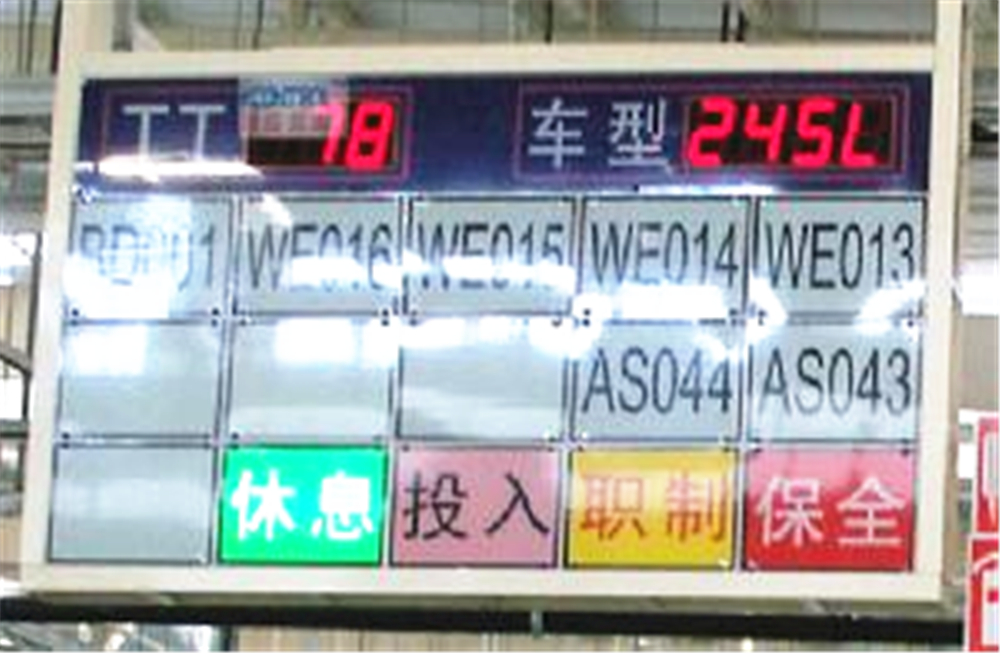
总装线的看板通常显示三组数字:当班计划与完成、当前节拍与差异、停线次数与累计时长。位置在工位上方或线头,让走过的人一眼看到差异,而不是回到办公室才看报表。
要提醒的是统计口径:车型切换时,计划量与节拍都要跟着切换,切换动作由工位或系统发起。切换方式越简单,看板上的数字越可信;如果每次换车型都要人工改一遍数字,看板很快就会失真。
四、组装防误与门板组立:错装要当场拦住
组装防误系统按车型与配置校验装配动作:取件、拧紧、插接的顺序与数量不对,工位当场提示并记录。门板组立这类分装工位,则用组立安东系统把作业指示与异常呼叫放在同一处。
防误的价值不在报警,而在「拦在工位」。放到终检去发现问题,返工成本与停线风险都要大得多。校验规则要按车型与配置逐项梳理,这部分工作量在现场,不在设备。
五、SOP 与生产管理系统:车型切换时工位看同一版
作业指导书按车型与工序分版本,工位屏按当前车型调出对应要点,改动一次全工位同步——总装线车型多,这一条比什么都紧。
看板、呼叫、防误与 SOP 产生的数据汇总到生产管理系统,形成班次产量、异常响应、返工与不良的报表。需要与既有 MES、ERP 衔接的,按现场可用的接口确定取用哪些数据,不必一次做全。
上线顺序:先一条线,先做高频异常
- 先上安东系统:把工位呼叫与线边看板做起来,停线有级差、有分派、有时间。
- 再上部品呼叫:缺件等待有了出口,物流按呼叫配送,线边库存跟着降下来。
- 接着上电子看板与组装防误:产量口径跟着车型切换,错装拦在工位。
- 最后补 SOP 与系统汇总,并考虑与 MES、ERP 的对接。
选一条车型较全、异常较多的总装线做样板,跑顺后再复制到其他线体。整厂同时铺开,调试期与生产计划的冲突往往比预想的大。
常见问题
老总装线没有数据接口,能上安东吗?
可以。工位呼叫按键盒与看板自成一套,不依赖产线控制系统;需要取用车型与工单信息时,再按现场可用的接口做对接。
部品呼叫会不会和 MES 的物料功能重复?
不冲突。部品呼叫管的是「工位现在缺料、多久送到」这个现场动作,MES 管的是账与计划;两者可以对接,也可以先用呼叫把现场流程跑顺。
车型多,防误规则要怎么定?
按车型与配置逐项梳理需要校验的装配动作与部品,先做错装风险高的工位,规则定完再装设备。