
汽车零部件行业的电子看板与安灯系统落地
汽车零部件车间的节拍由主机厂锁死,多品种小批量、换型频繁。这篇按「看板放哪里、安灯怎么分级、数据从哪来、SOP 怎么上屏」的顺序,把一套现场管理系统的落点讲清楚。
一、先看清约束:供货节拍、换型频次、追溯颗粒度
汽车零部件企业与主机厂之间是按时段要货的关系,一条线停两小时,往往就要动用安全库存甚至影响排产。这条约束决定了车间的管理重点不是「月底总量」,而是「这一小时、这一班还差多少」。
同时,同一条线常常要跑多个车型、多个件号:座椅骨架、内饰件、门板、线束支架的换型一天可能几次。换型前后的参数切换、首件确认、工装确认都靠人记,就容易出两种错——用错工艺、装错件。
再加上追溯:件号、批次、工位、班次、时间要能对上。客户投诉或审核时,需要回答「这批件是什么时候、在哪个工位、谁做的」,纸质记录很难快速给出答案。
二、电子看板放在哪三处
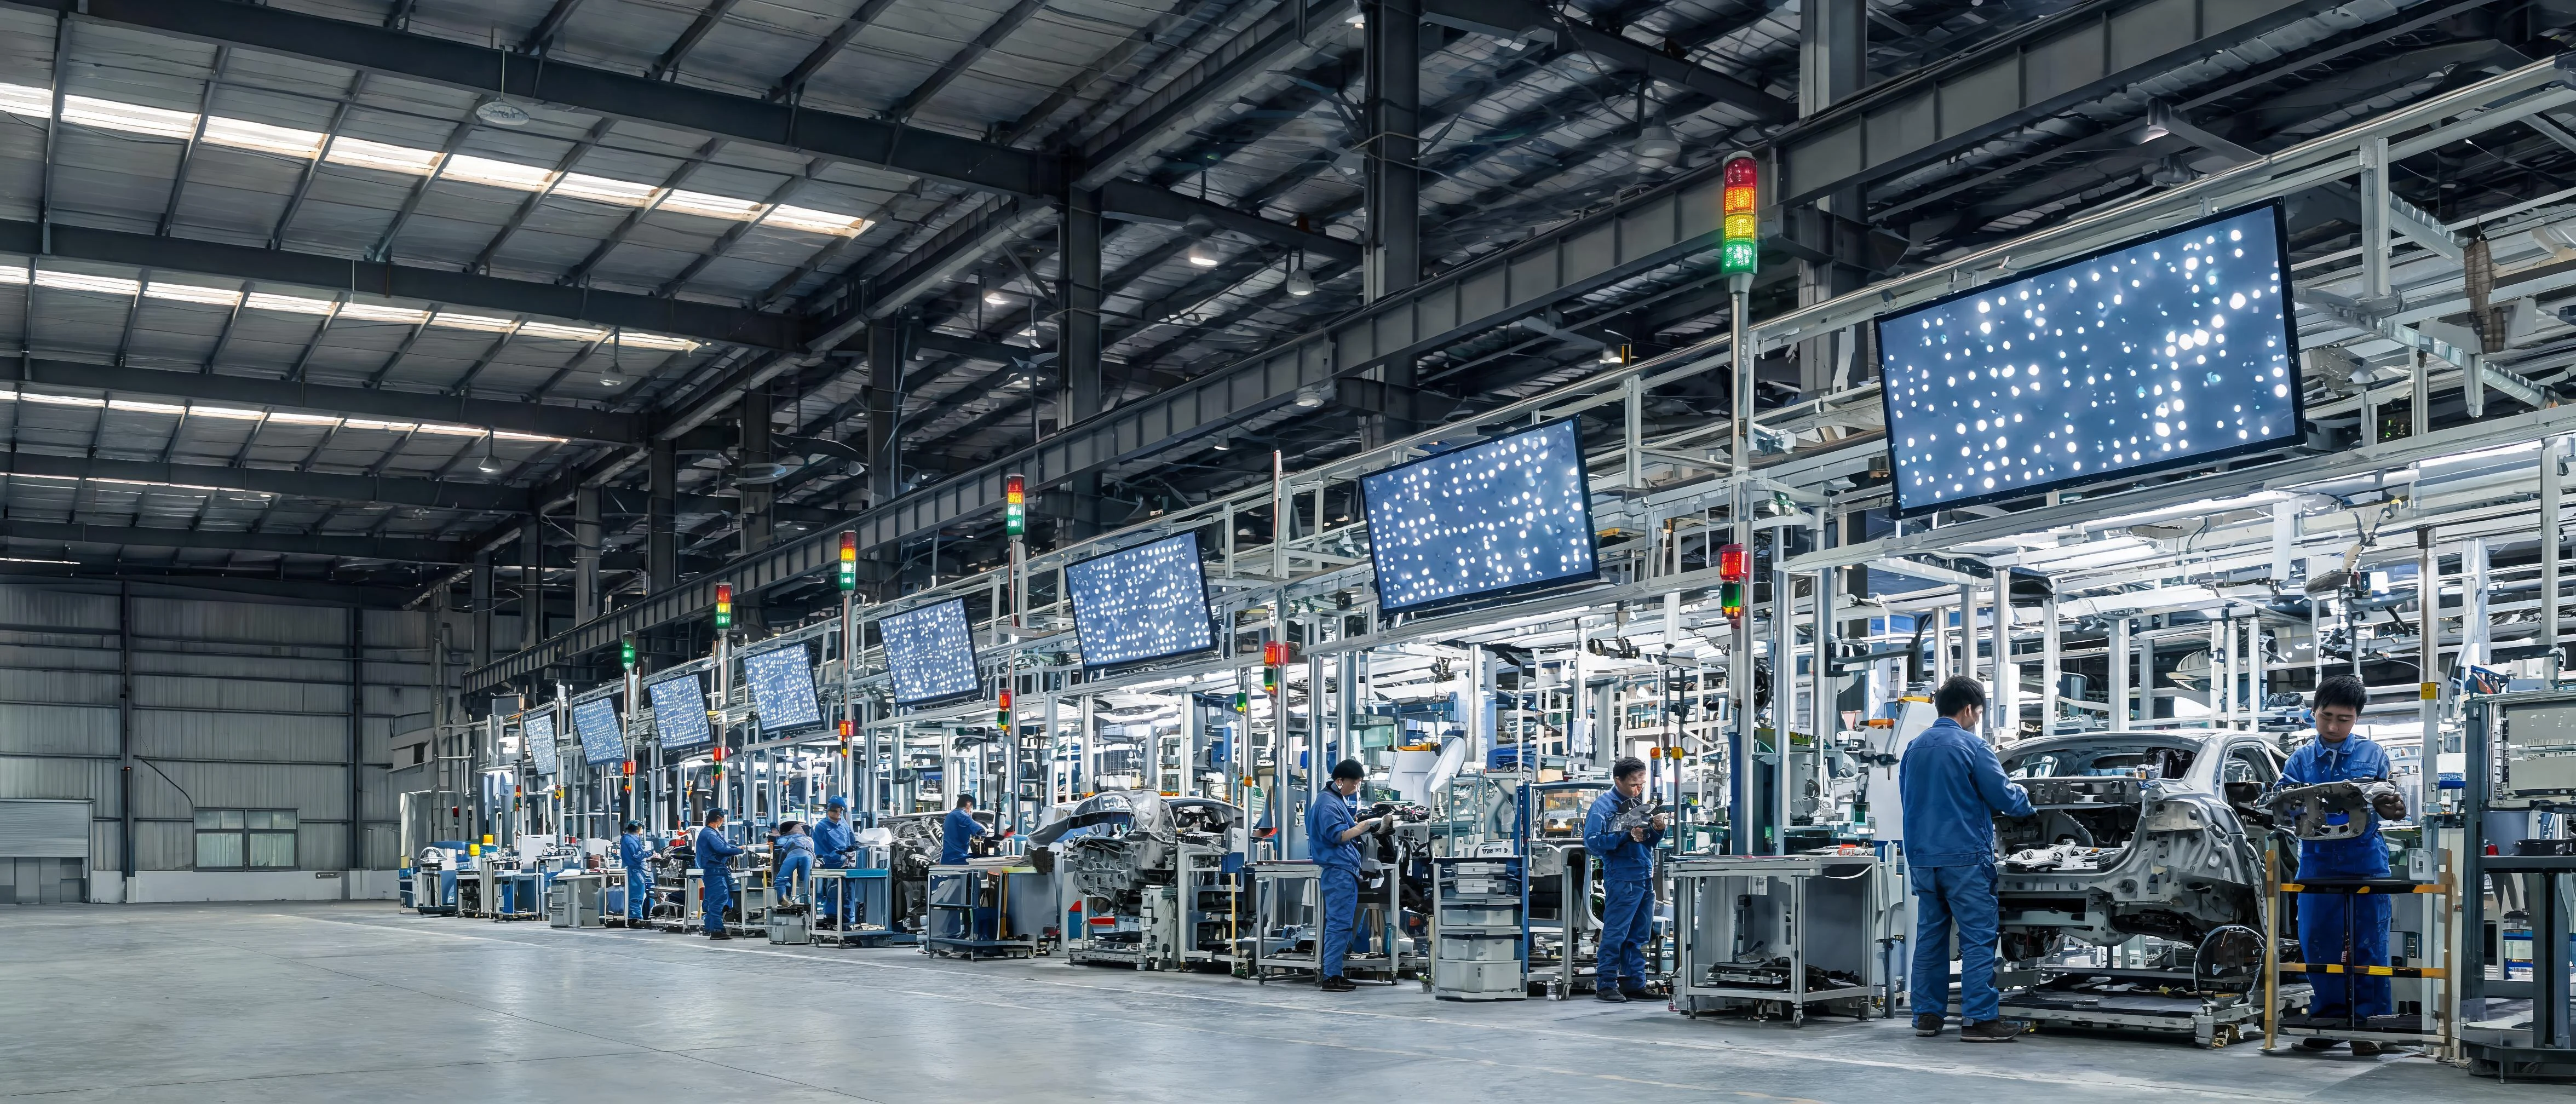
电子看板不是「一块屏挂在墙上」,而是按信息的使用者分位置。汽车零部件车间通常落在这三个点:
1. 产线头:回答「还差多少」
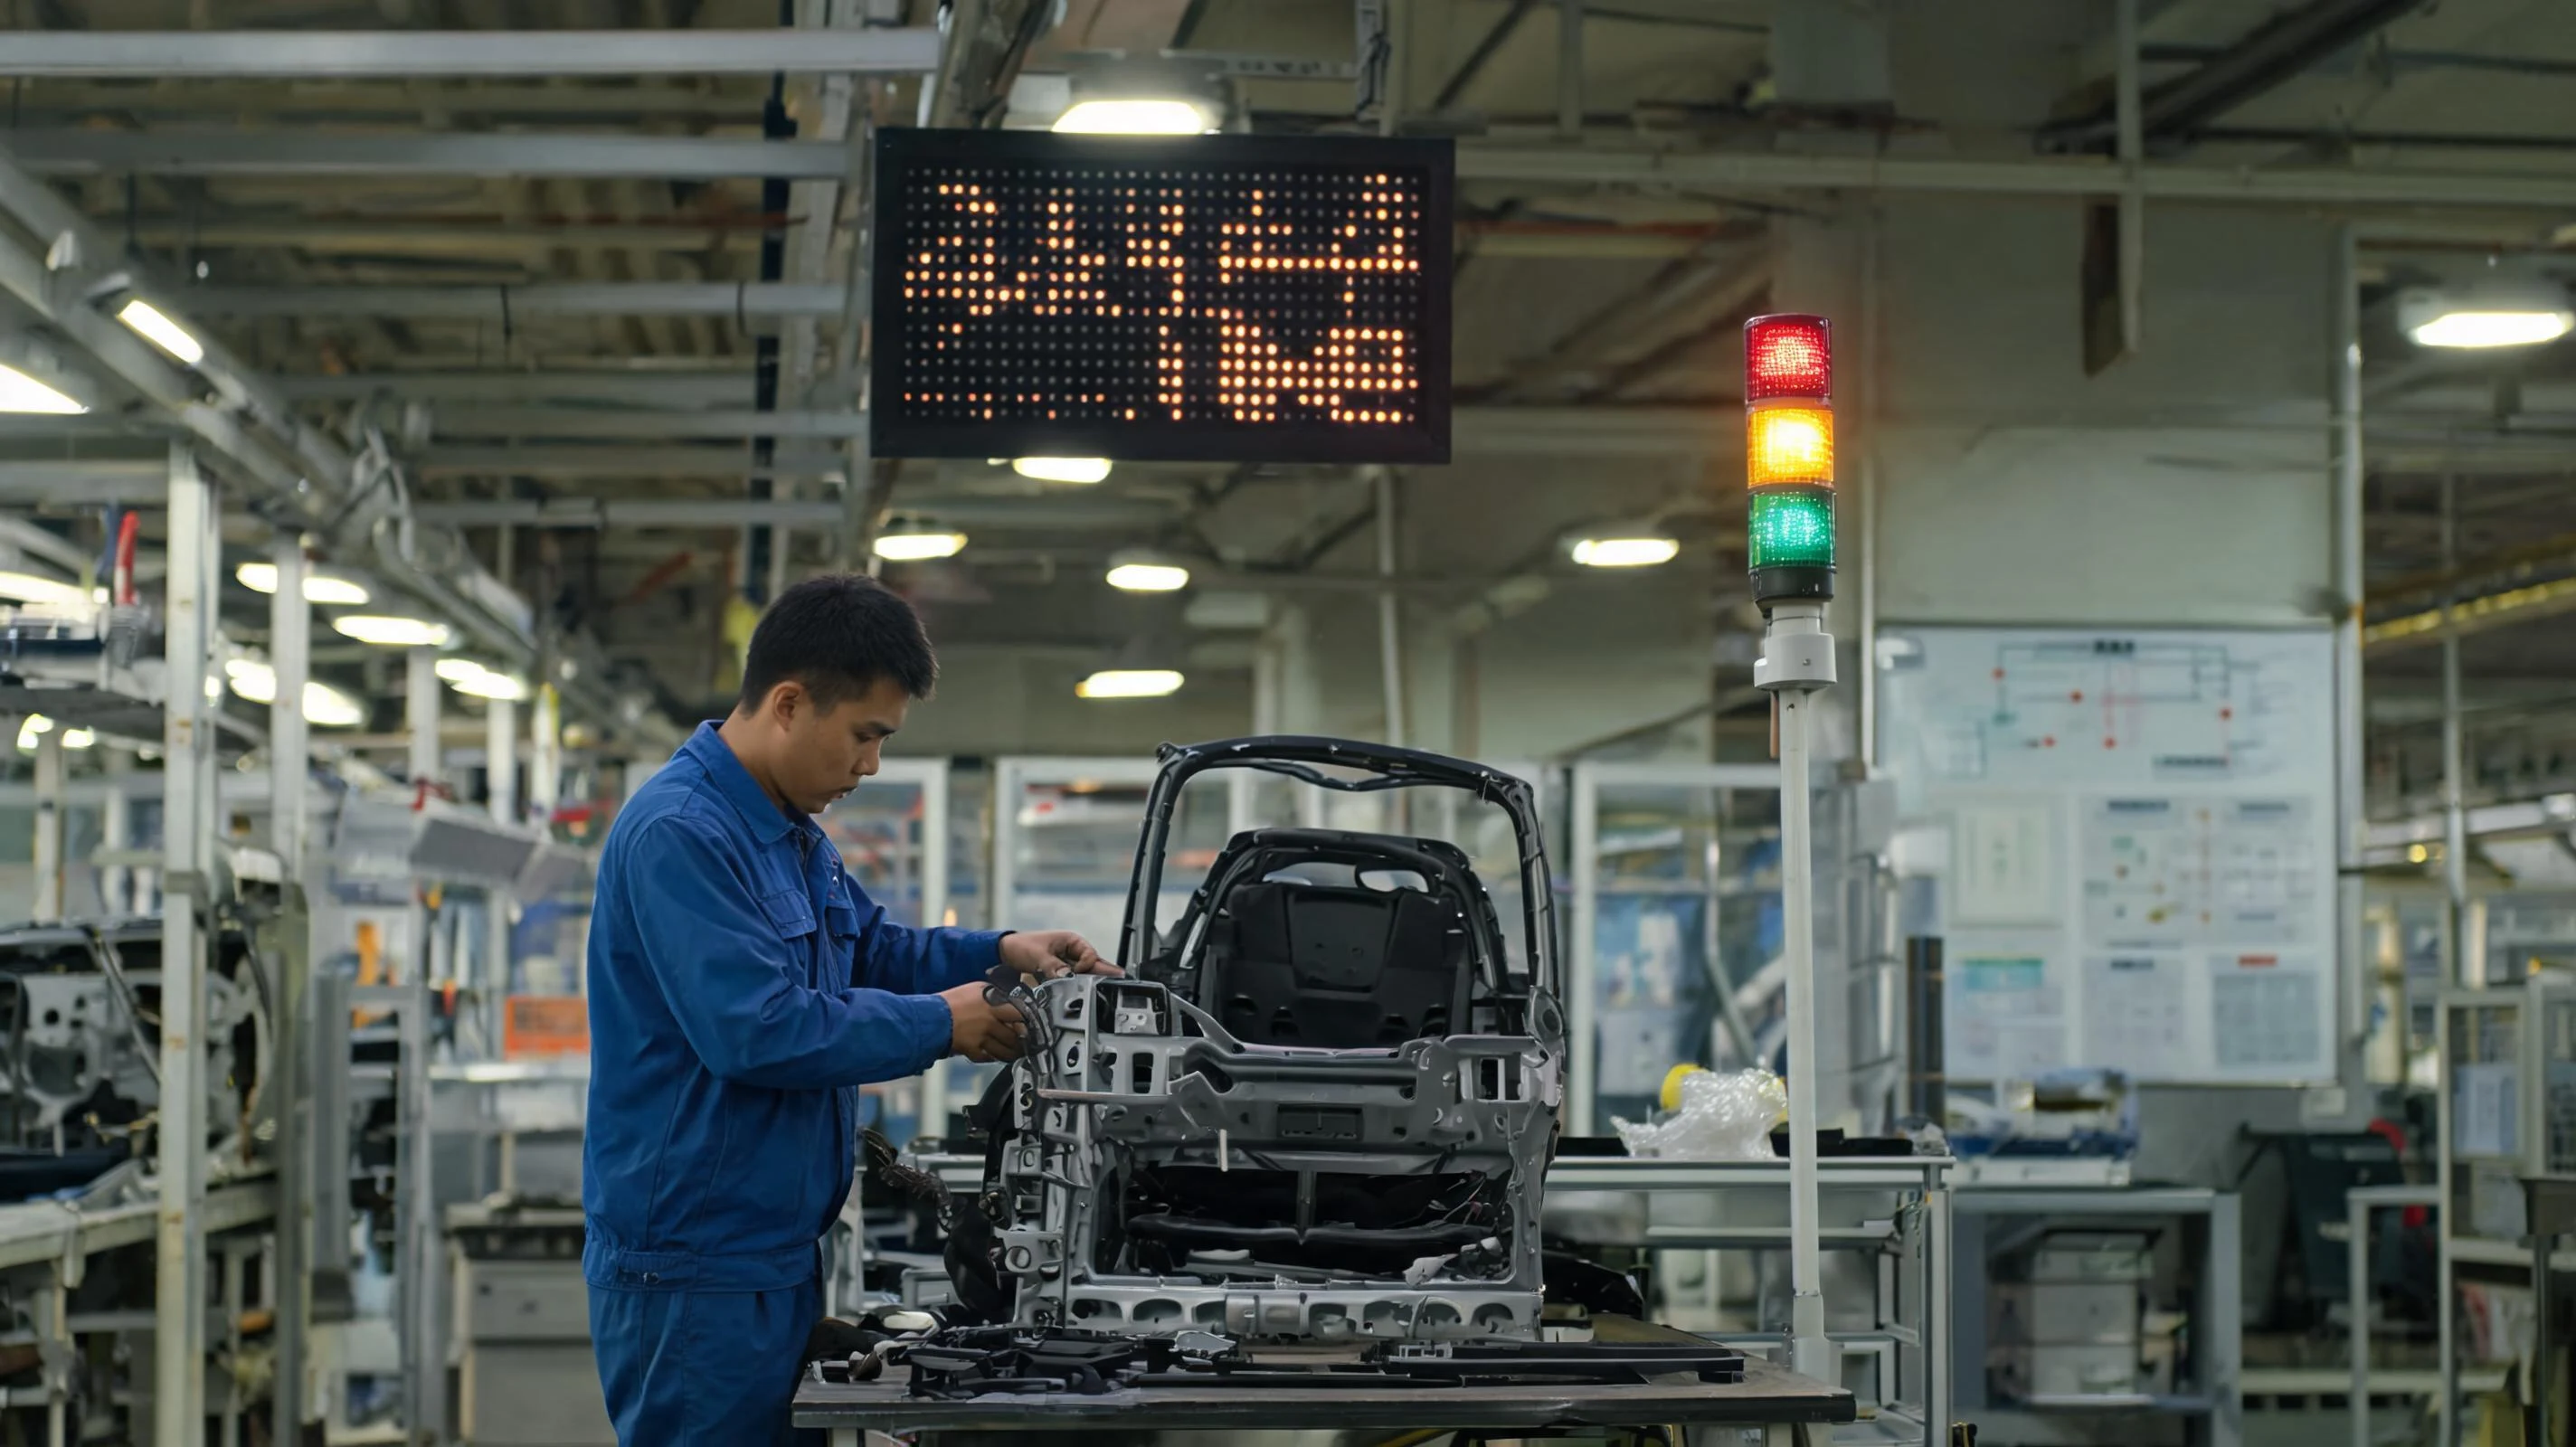
用 LED 点阵或双面点阵看板,显示当班计划数、实际完成数、差异、当前节拍与停线原因。双面显示的价值在于两条通道都能看到,管理人员不必绕到线尾。数字要大——远距离阅读的字高按阅读距离估算,5~10 米距离的车间,字高不足就会变成「看个大概」。
2. 工位与工段:回答「现在做什么、怎么做」
液晶看板承担细颗粒度信息:当前机型与件号、本工位节拍、作业要点、首件确认状态。它替代的是工位上那张容易被油污覆盖、版本还常常不一致的纸质作业指导书。
3. 物流入口与仓库:回答「料够不够、什么时候到」
拉动式看板与到货看板放在线边仓和物料入口,显示拉动信号、缺料呼叫、待检批次。JIT 环境下,缺料信息晚十分钟,往往意味着整条线的加班。
站点里已有的 电子看板类 按灯箱、液晶、LED 数码、LED 点阵、点阵与数码混合分成五个子类,选型时先定阅读距离与信息量,再定看板形态。
三、安灯系统:把「停线权」交给工位
安灯(ANDON)系统的意义不是多一个报警器,而是把「发现问题要不要喊」这件事变成制度化的动作:工位按一下或拉一下,三色塔灯与看板同时响应,谁在什么时间到场,系统都记着。
- 分级响应:黄灯等于求助,通知班长在约定时间内到场;红灯等于停线或隔离,声光报警,看板上直接显示停线原因。级别与时限可以按工位配置,不必一刀切。
- 呼叫分类:品质、设备、缺料、工艺各占一类。分类清楚,后面的异常 TOP 分析才有意义。
- 联动与升级:超过时限无人响应自动升级到下一级;与产线设备联动时可以触发暂停、隔离或标记。
- 记录沉淀:每次呼叫的工位、类型、首次响应时长、关闭时长都会留档,这是月度改善会最实在的输入。
参考 安东系统解决方案 与 安东系统类产品 里的现场形态,从单车间的呼叫按钮到整厂联网的报警矩阵都可以分级配置。
四、数据从哪来:没有采集,看板只是一块屏
这是实施中最容易低估的一步。汽车零部件车间的设备新旧混杂,很多压机、装配台、试验台没有对外通讯口。可行的采集路径有三条:
- 开关量采集:光电开关、接近开关、设备干接点,接 远程 IO 模块 或 无线产量收集器,一工位一点,不动设备主控程序。计件靠传感器动作,最稳。
- 通讯采集:设备有 PLC 或串口/以太网口时,经 无线通讯转换器 读寄存器,能拿到节拍、状态、报警码,比开关量信息更丰富。
- 人工与扫码:不良分类用 无线呼叫器 或 RFID 读写器 上料防错,把小批量、多品种的换型核对交给系统而不是记忆。
采集方案定下来之前,先列一张「工位信号点清单」:这个工位要数什么、信号从哪取、一秒内变化几次、断线时怎么处理。清单不清楚,看板上的数字就会开始漂。
五、SOP 上屏与换型防错
把作业指导书搬到工位屏上,好处不只是省纸:版本由后台统一维护,换型时自动切到对应件号的那一版,旧版本不会再留在工位上;首件确认、参数锁定、关键工序的防漏步骤可以做成必须确认才能继续的节点。
与生产管理系统配合时,这三件事通常一起上:工位屏显示 SOP 与节拍提示、系统按计划下发工单、异常与不良实时回传。站点的 全方位 JIT 生产管理系统解决方案 与 DPS 数字分拣方案 就是围绕这条主线展开的。
六、分步落地的顺序
- 选一条样板线:节拍最紧、异常最多的那条。样板线的说服力大于一份方案书。
- 先解决采集:把工位信号点清单跑通,确认数字可信,再谈界面。
- 再定看板版面:一屏不超过 6 个指标,字号按阅读距离定,最上面放「差多少」。
- 最后接规则与报表:响应时长、节拍达成率、异常 TOP5 形成日报与周会材料,再复制到下一条线。
一次铺全厂通常不是好选择:线体差异大,第一期就把所有工位规则写死,后面改起来成本更高。先做样板、再复制,是这类项目更稳的节奏。
常见问题
老设备没有通讯口,产量数据怎么采集?
用光电开关、接近开关或设备自带的干接点信号,接远程 IO 模块或无线产量收集器,一个工位一个采集点,不需要改设备主控程序;设备本身有 PLC 或串口/网口时,再通过通讯转换器读寄存器,能拿到更多状态信息。
电子看板尺寸怎么定?
按阅读距离定。车间常见阅读距离 5~10 米,字高按距离估算,再据此选点阵或数码看板的规格,而不是先定尺寸再想办法排版。
安灯呼叫一定要停线吗?
不必。常见做法是分级:黄灯求助、红灯停线或隔离,响应时限与升级规则按工位配置,避免每个小问题都演变成停线。
一定要和主机厂或 MES 对接吗?
看需求。只做现场目视化与异常响应时,看板与收集器可以独立运行;需要同步计划量、节拍或批次追溯时,再增加接口层,先确认对方开放的接口与数据字段。