
把作业指导书搬到工位屏上:组成、功能、落地路径与选型口径
SOP 系统要解决的问题很具体:工位上的人,凭什么知道现在该怎么做。这份方案从纸质作业指导书失效的原因讲起,给出系统组成、能真正起作用的功能、三种落地路径与硬件选型口径,适合正在做多品种小批量、换型频繁的装配与检测车间参考。
一、纸质作业指导书通常失效在四处
先说清楚为什么值得把 SOP 搬上屏。多数车间的纸质作业指导书不是没写,而是用不起来:
- 版本对不上:工艺改了、图纸更新了,工位上还是上一版;换型之后,旧件号的指导书留在工位,新件号的找不到。
- 位置不对:指导书收在班组文件柜里,离工位十几米。真出问题时,人是先凭记忆做,再回头翻。
- 颗粒度不对:一页 A4 塞进十个步骤,关键尺寸、扭矩值、装配方向混在小字里,新员工和支援人员看不出重点。
- 留痕没有:谁看过这一版、首件有没有确认过、参数有没有按指导书设定,事后只能靠回忆。
再叠加多品种小批量:一天换三次型,纸质的更新速度天然跟不上。SOP 系统要做的,就是让「当前这一件、这个工位、这一版」三件事同时对得上。
二、系统由四部分组成
方案在结构上分成四层,缺哪一层都会在实施阶段暴露问题:
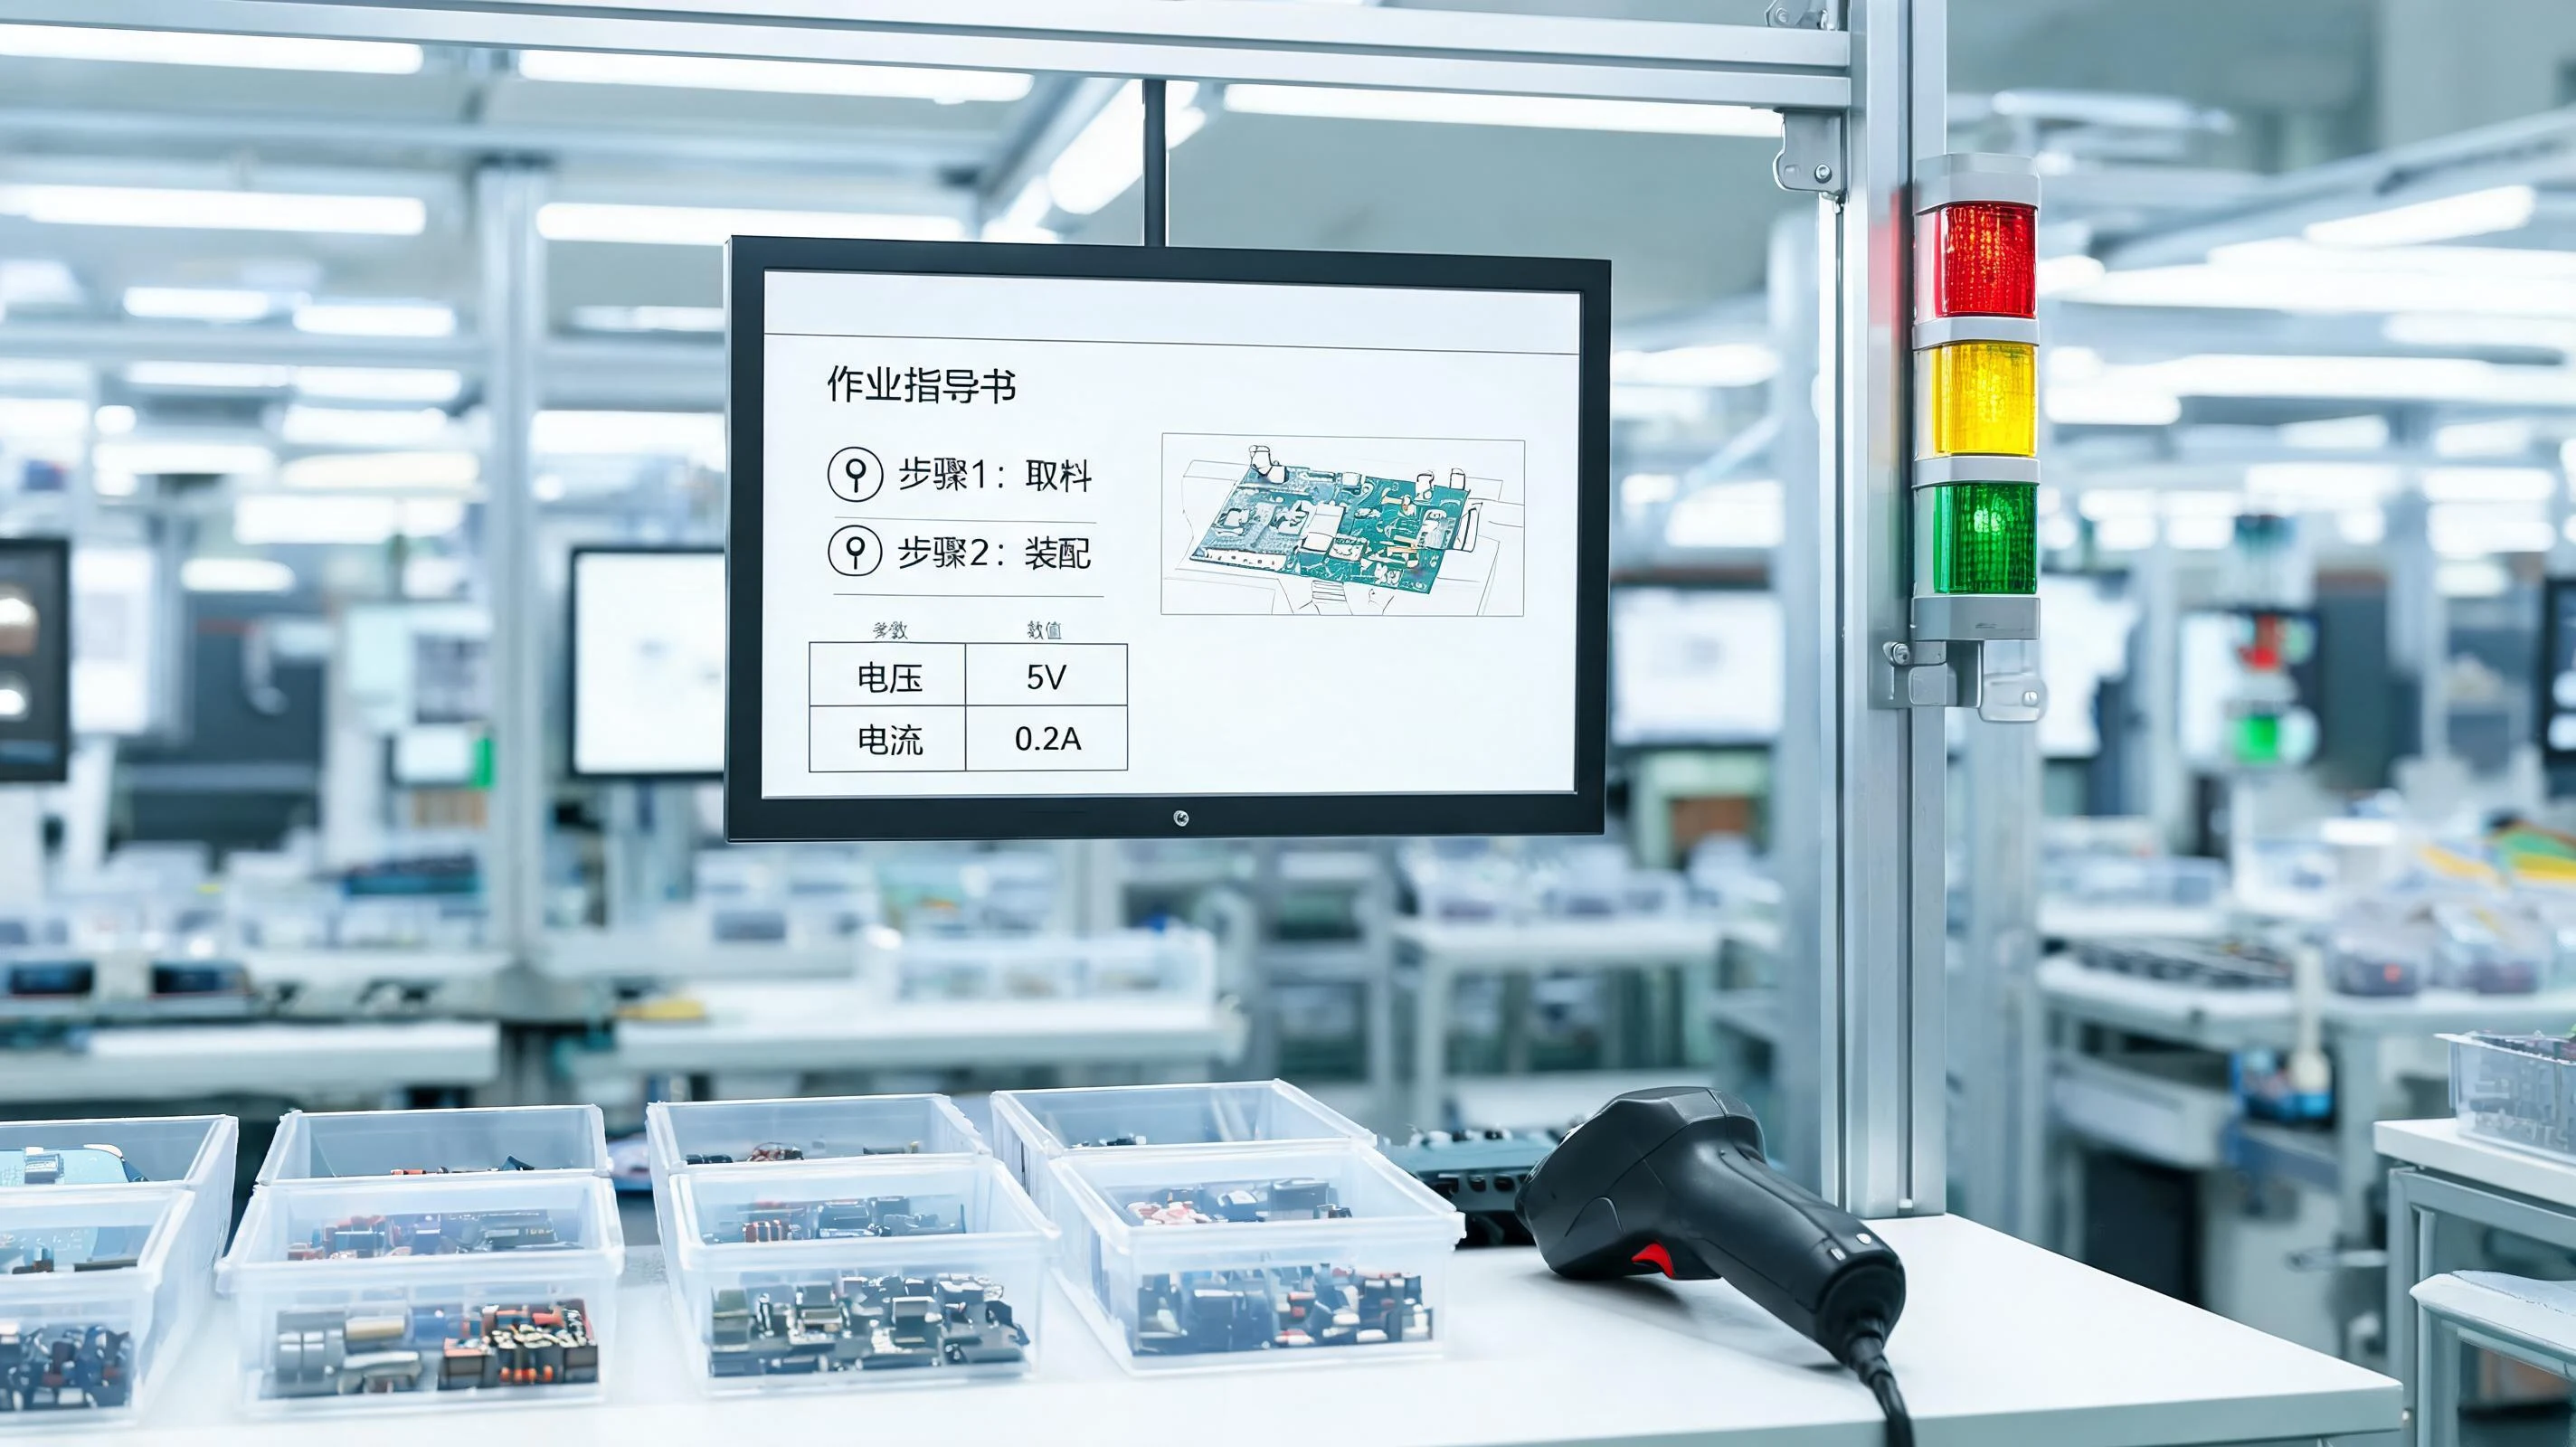
- 工位端:以 液晶看板 为主,装配工位多用触摸屏(如 触摸屏),检测与机加岗位可用工业平板。尺寸与安装方式按工位阅读距离和视线高度定。
- 控制端:控制器 或 无线通讯转换器,负责把工位屏接入车间网络,并把工位上的确认动作回传到后台。
- 采集端:扫码枪、RFID 读写器 用于识别当前件号与批次;远程 IO 模块 用于读取工序完成信号、防错工装状态。
- 管理端:作业文件库、版本与审批、工单与换型下发、记录查询。这一层是整套方案里最容易被忽略、也最影响长期使用的部分。
三、五个真正起作用的功能
1. 换型自动切版
工位扫码枪读当前工单或产品条码,系统按件号自动调出对应版本的作业指导书;也可以由后台直接下发工单,屏幕自动跳转。人工只在一个地方介入:条码识别的件号与工单不一致时,系统提示版本不匹配,不让人带错版作业。
2. 分步放行
把指导书从「文档」变成「流程」:关键工序必须扫码或点确认才能进入下一步,漏一步就停在原地。这与 组装防误系统 的思路一致,区别只是提示介质从灯位换成了屏幕。
3. 参数与首件确认
扭矩值、压力、温度、检测判定标准可以直接显示在步骤旁,首件确认与参数设定作为必须留痕的节点:谁在什么时间确认了哪一版,后台能查。
4. 图文与视频同屏
装配方向、线束走向、卡扣位置这类「文字说不清」的内容,用图示或几秒短视频比一段描述有效。屏幕不必只放文字,这也是纸质指导书做不到的地方。
5. 与节拍、安灯联动
工位屏可以同时显示本工位节拍与当前计划完成情况;出现异常时与 安东系统 联动,呼叫等级、到场时间一并记录。看板侧的汇总显示交给 电子看板类 产品。
| 对比项 | 纸质 SOP | 屏上 SOP |
|---|---|---|
| 版本一致性 | 靠人换纸,容易留旧版 | 后台统一维护,工位自动取当前版 |
| 换型切换 | 人工找文件,耗时且易错 | 扫码或工单触发,秒级切换 |
| 作业确认 | 签字,事后难核对 | 扫码/点击即记录,可追溯到工位与时间 |
| 内容形态 | 黑白文字与少量插图 | 图文、视频、参数与提示同屏 |
| 多语种与支援 | 需要另印版本 | 同一条目切换语言显示 |
四、三种落地路径,按现场条件选
路径 A:单机或局域网工位屏版
几台到十几台工位屏,作业文件放在一台管理电脑上,工位屏通过局域网取文件。投入小、上线快,适合先做一条样板线验证「上屏之后工人是否真的看」。
路径 B:服务器集中管理版
文件库、审批流、工单下发、记录查询集中在一台服务器上,工位数量可以从几十到上百。适合多车间、多产线,且需要版本变更留痕的场景。此时工位屏与后台之间的稳定性依赖车间网络,建议按区域划分无线接入点。
路径 C:与生产管理系统集成版
把 SOP 上屏并进 全方位 JIT 生产管理系统:工单下发、节拍管理、SOP 显示、异常回传走同一条数据链。适合已经在做 JIT 或 DPS 分拣、需要工位信息统一入口的工厂。相关方案可对照 DPS 数字分拣系统解决方案。
选择口径很简单:先数工位数与换型频次,再看是否已有可对接系统。工位数少、只求先跑通,用 A;要求版本审批与追溯,用 B;已经上了看板与安灯、希望一个入口管到底,用 C。
五、硬件怎么选:先定距离,再定尺寸
工位屏的第一参数是阅读距离,不是分辨率。人站在工位上看屏,距离一般在 1~5 米之间,按这个距离反推尺寸比较可靠:
| 阅读距离 | 屏幕尺寸建议 | 典型工位 |
|---|---|---|
| 1~1.5 米 | 15.6~21.5 英寸 | 装配台、检测台、单人工位 |
| 2~3 米 | 27~32 英寸 | 双工位共用、线边作业区 |
| 4~5 米 | 43 英寸及以上 | 工段入口、多人共视岗位 |
其它要一并确认的:是否需要触摸(需要戴手套操作时选电容或加大按键)、面板是否需要防油污与防尘、安装方式是吊装还是立柱、供电与走线位置。车间粉尘与切削液较多的工位,商用显示器寿命会明显偏短。
六、上线前必须定下来的四件事
- 作业文件由谁维护:工艺还是品质?一个人负责,避免两套版本并行。
- 变更审批流:改动是否需要工艺、品质双签,生效时间是否按班次切换。
- 工位清单:每个工位显示哪几页、需要哪些确认动作、对应哪个件号范围。清单不清楚,屏幕上线后内容就会乱。
- 断网降级:网络中断时工位屏应保留最近一版作业文件并提示「离线」,而不是白屏。这条在方案评审时最常被跳过,上线后最常被投诉。
七、分步实施的顺序
- 选一条换型最频繁的线做样板,换型次数多的线最能体现价值。
- 先整理文件再上屏:把长文档拆成按工位的步骤页,这一步的工作量通常大于硬件安装。
- 先跑扫码切版与分步放行:验证「件号对不对、步骤漏不漏」,其余功能后续叠加。
- 再接看板与安灯:工位上的异常与节拍数据进入汇总看板,形成日报。
- 复制到第二条线:把第一条线的工位清单与文件模板直接复用,速度会快很多。
常见问题
现有的纸质 SOP 是 PDF 或 Word,能直接上屏吗?
可以导入,但通常要做一次版式整理:拆成按工序的步骤页,一屏只放一个工位的动作要点,字号放大到远距离可读,关键尺寸、扭矩与图示单独提出来。整页扫描件直接上屏,工人还是看不清重点,等于把纸换成了屏。
老工位没有网口,工位屏怎么联网?
用无线通讯转换器或带无线模块的控制器把工位屏接入车间无线网络;完全不具备网络条件的独立工位,可以先做单机版,用后台或看板设置键盘更新作业文件,后续再并入网络。
换型频繁,切版要人工点吗?
不需要。让扫码枪读当前工单条码或产品条码,系统按件号自动调出对应版本;没有条码时也可以用后台下发工单切换。人工只在系统提示版本不匹配时介入。
车间粉尘和油污会不会损坏工位屏?
选工业级液晶屏并加装防护面板,安装位置避开切削液与粉尘直冲方向即可。防护等级与安装方式建议在下单前按工位环境确认,不要沿用办公室显示器的标准。
相关页面
配套产品:电子看板类、收集器类、安东系统类。关联方案:安东系统解决方案、AGV 车载系统解决方案。应用参考:汽车零部件行业的电子看板与安灯系统落地。