
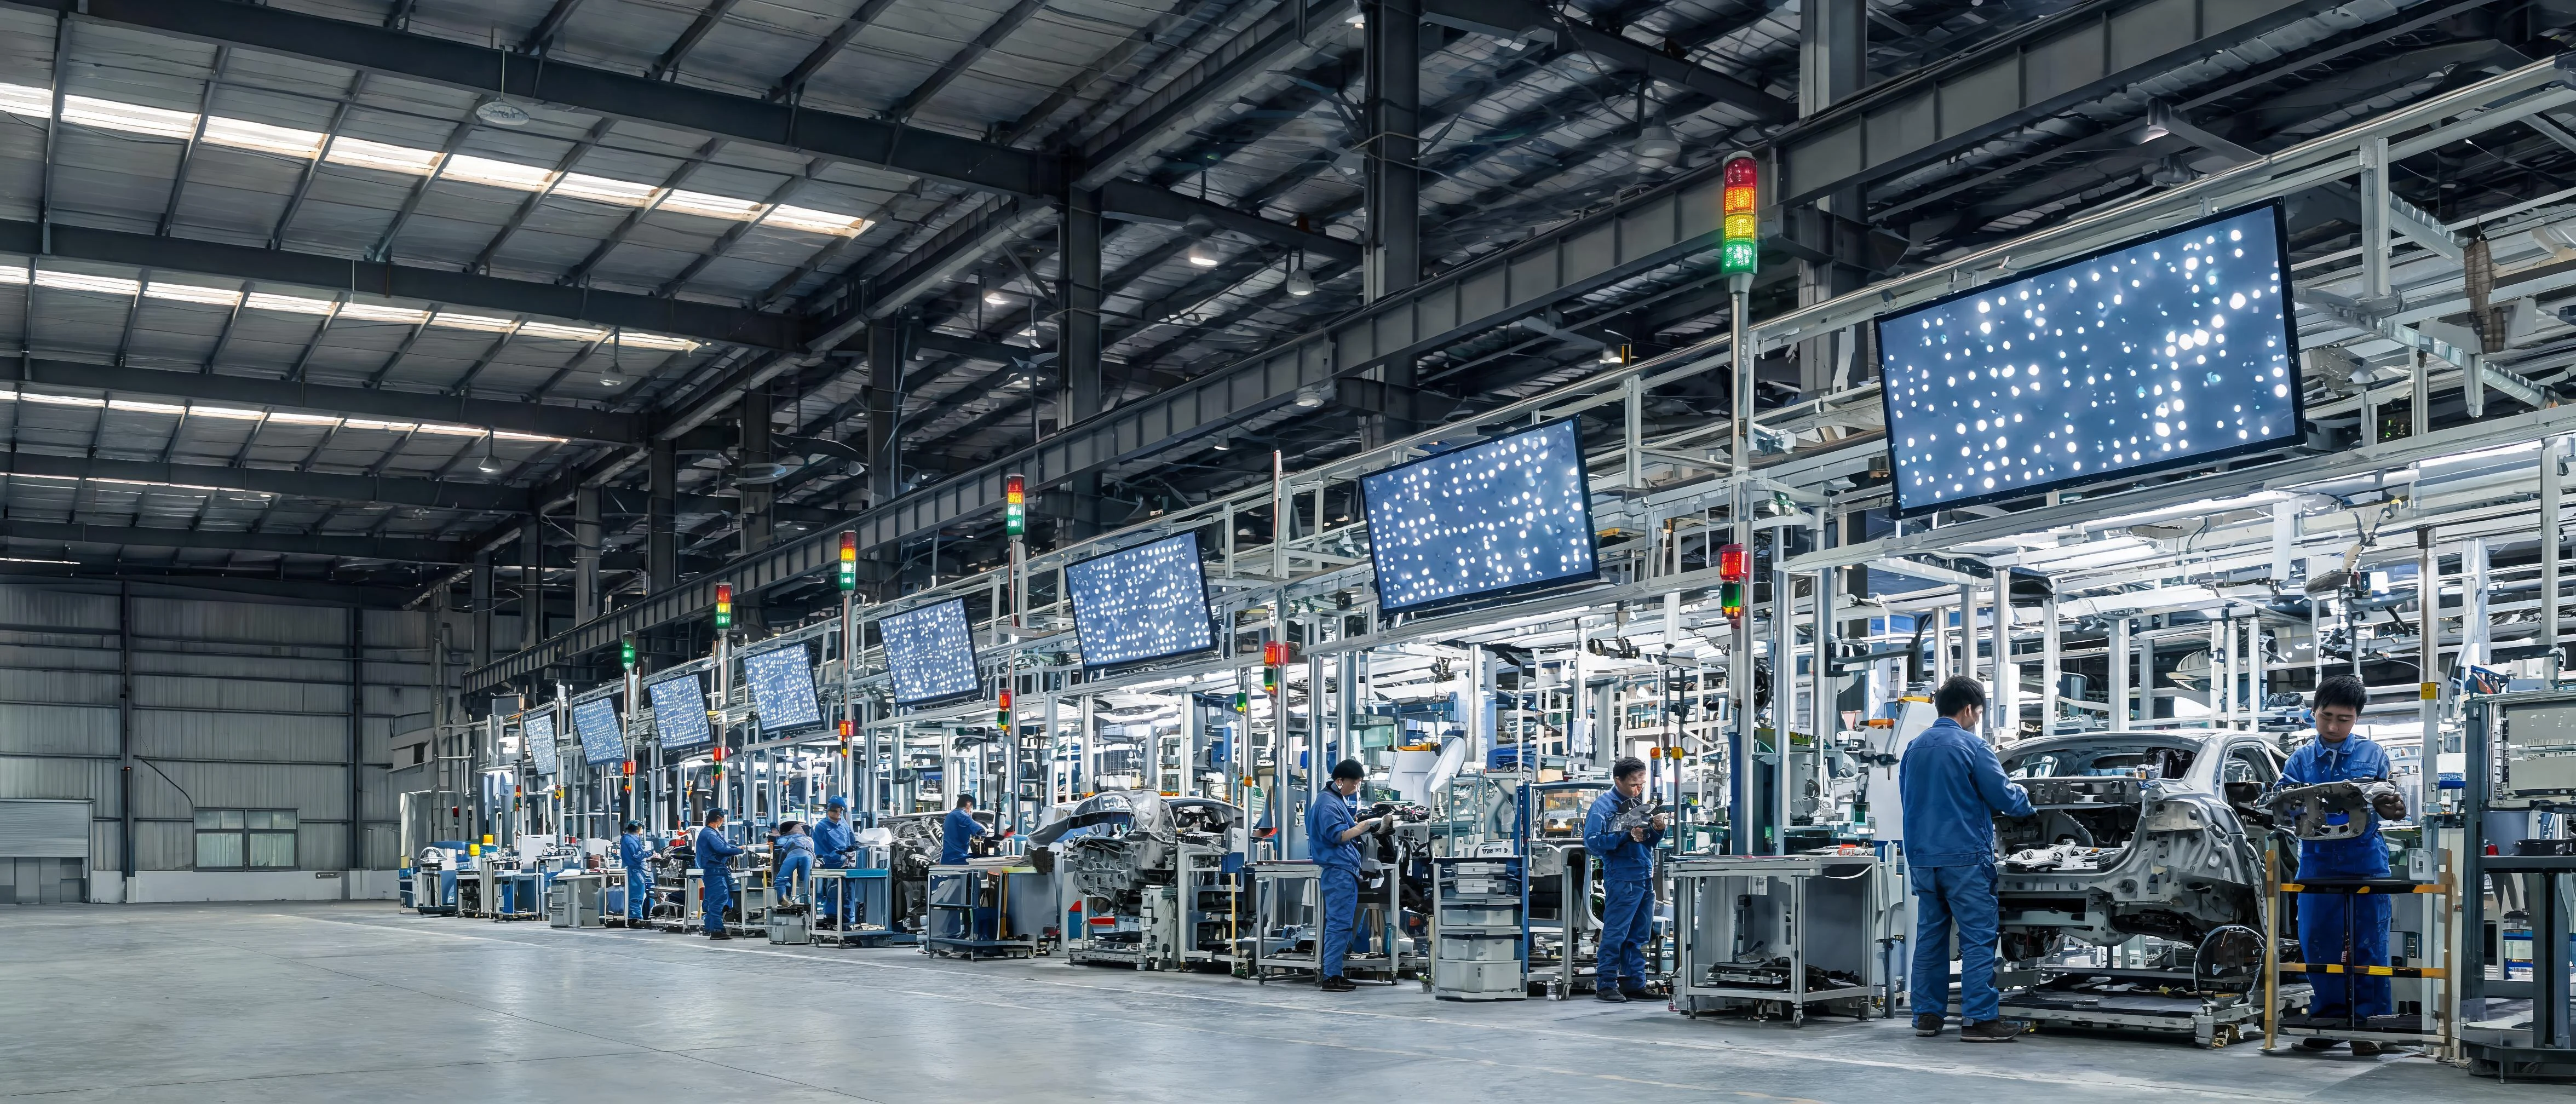
制鞋行业的电子看板、安灯与换刷指示系统落地
制鞋车间的管理难点集中在三件事:一天换好几个款式、针车组之间进度参差、问题往往做完整批才被发现。这篇按「看板挂在哪、换刷怎么提醒、呼叫怎么分人、产量从哪来」的顺序,把一套现场管理系统在针车线与成型线上的落点讲清楚。
一、制鞋车间难管在三处
制鞋是典型的「人机混合 + 多工序串联」行业。从裁断、针车、成型到包装,一双鞋要经过几十道作业,任何一段跟不上,整条线就堆在中间。现场管理真正的麻烦,通常不是没人干活,而是这几件事说不清:
- 款式切换频繁:一条针车线一天可能换两三个款,车线的线号、针距、配色、工序顺序都跟着变。靠组长口头交代,换错线、用错针距的情况几乎无法避免。
- 组间进度看不见:针车是一条线多个组并行,组长看的是自己那一组;哪一组落后、还差多少双,往往要到下班盘数才知道,调度已经来不及。
- 问题滞后发现:针距不匀、脱线、溢胶这类缺陷,只有做到后段检查才暴露,返工要拆整批。异常发生时没有人「按键喊人」,等发现时已经做了一批。
这三件事对应三种手段:电子看板解决「看得见」,安灯系统解决「喊得到人」,换刷指示与 SOP 上屏解决「换得对」。三者不是替代关系,通常一起上才有效。
二、电子看板放在哪三处
制鞋车间的看板不宜只挂一块总屏。按使用信息的人分层,落点通常是这三个:
1. 针车组:回答「这一组还差多少双」
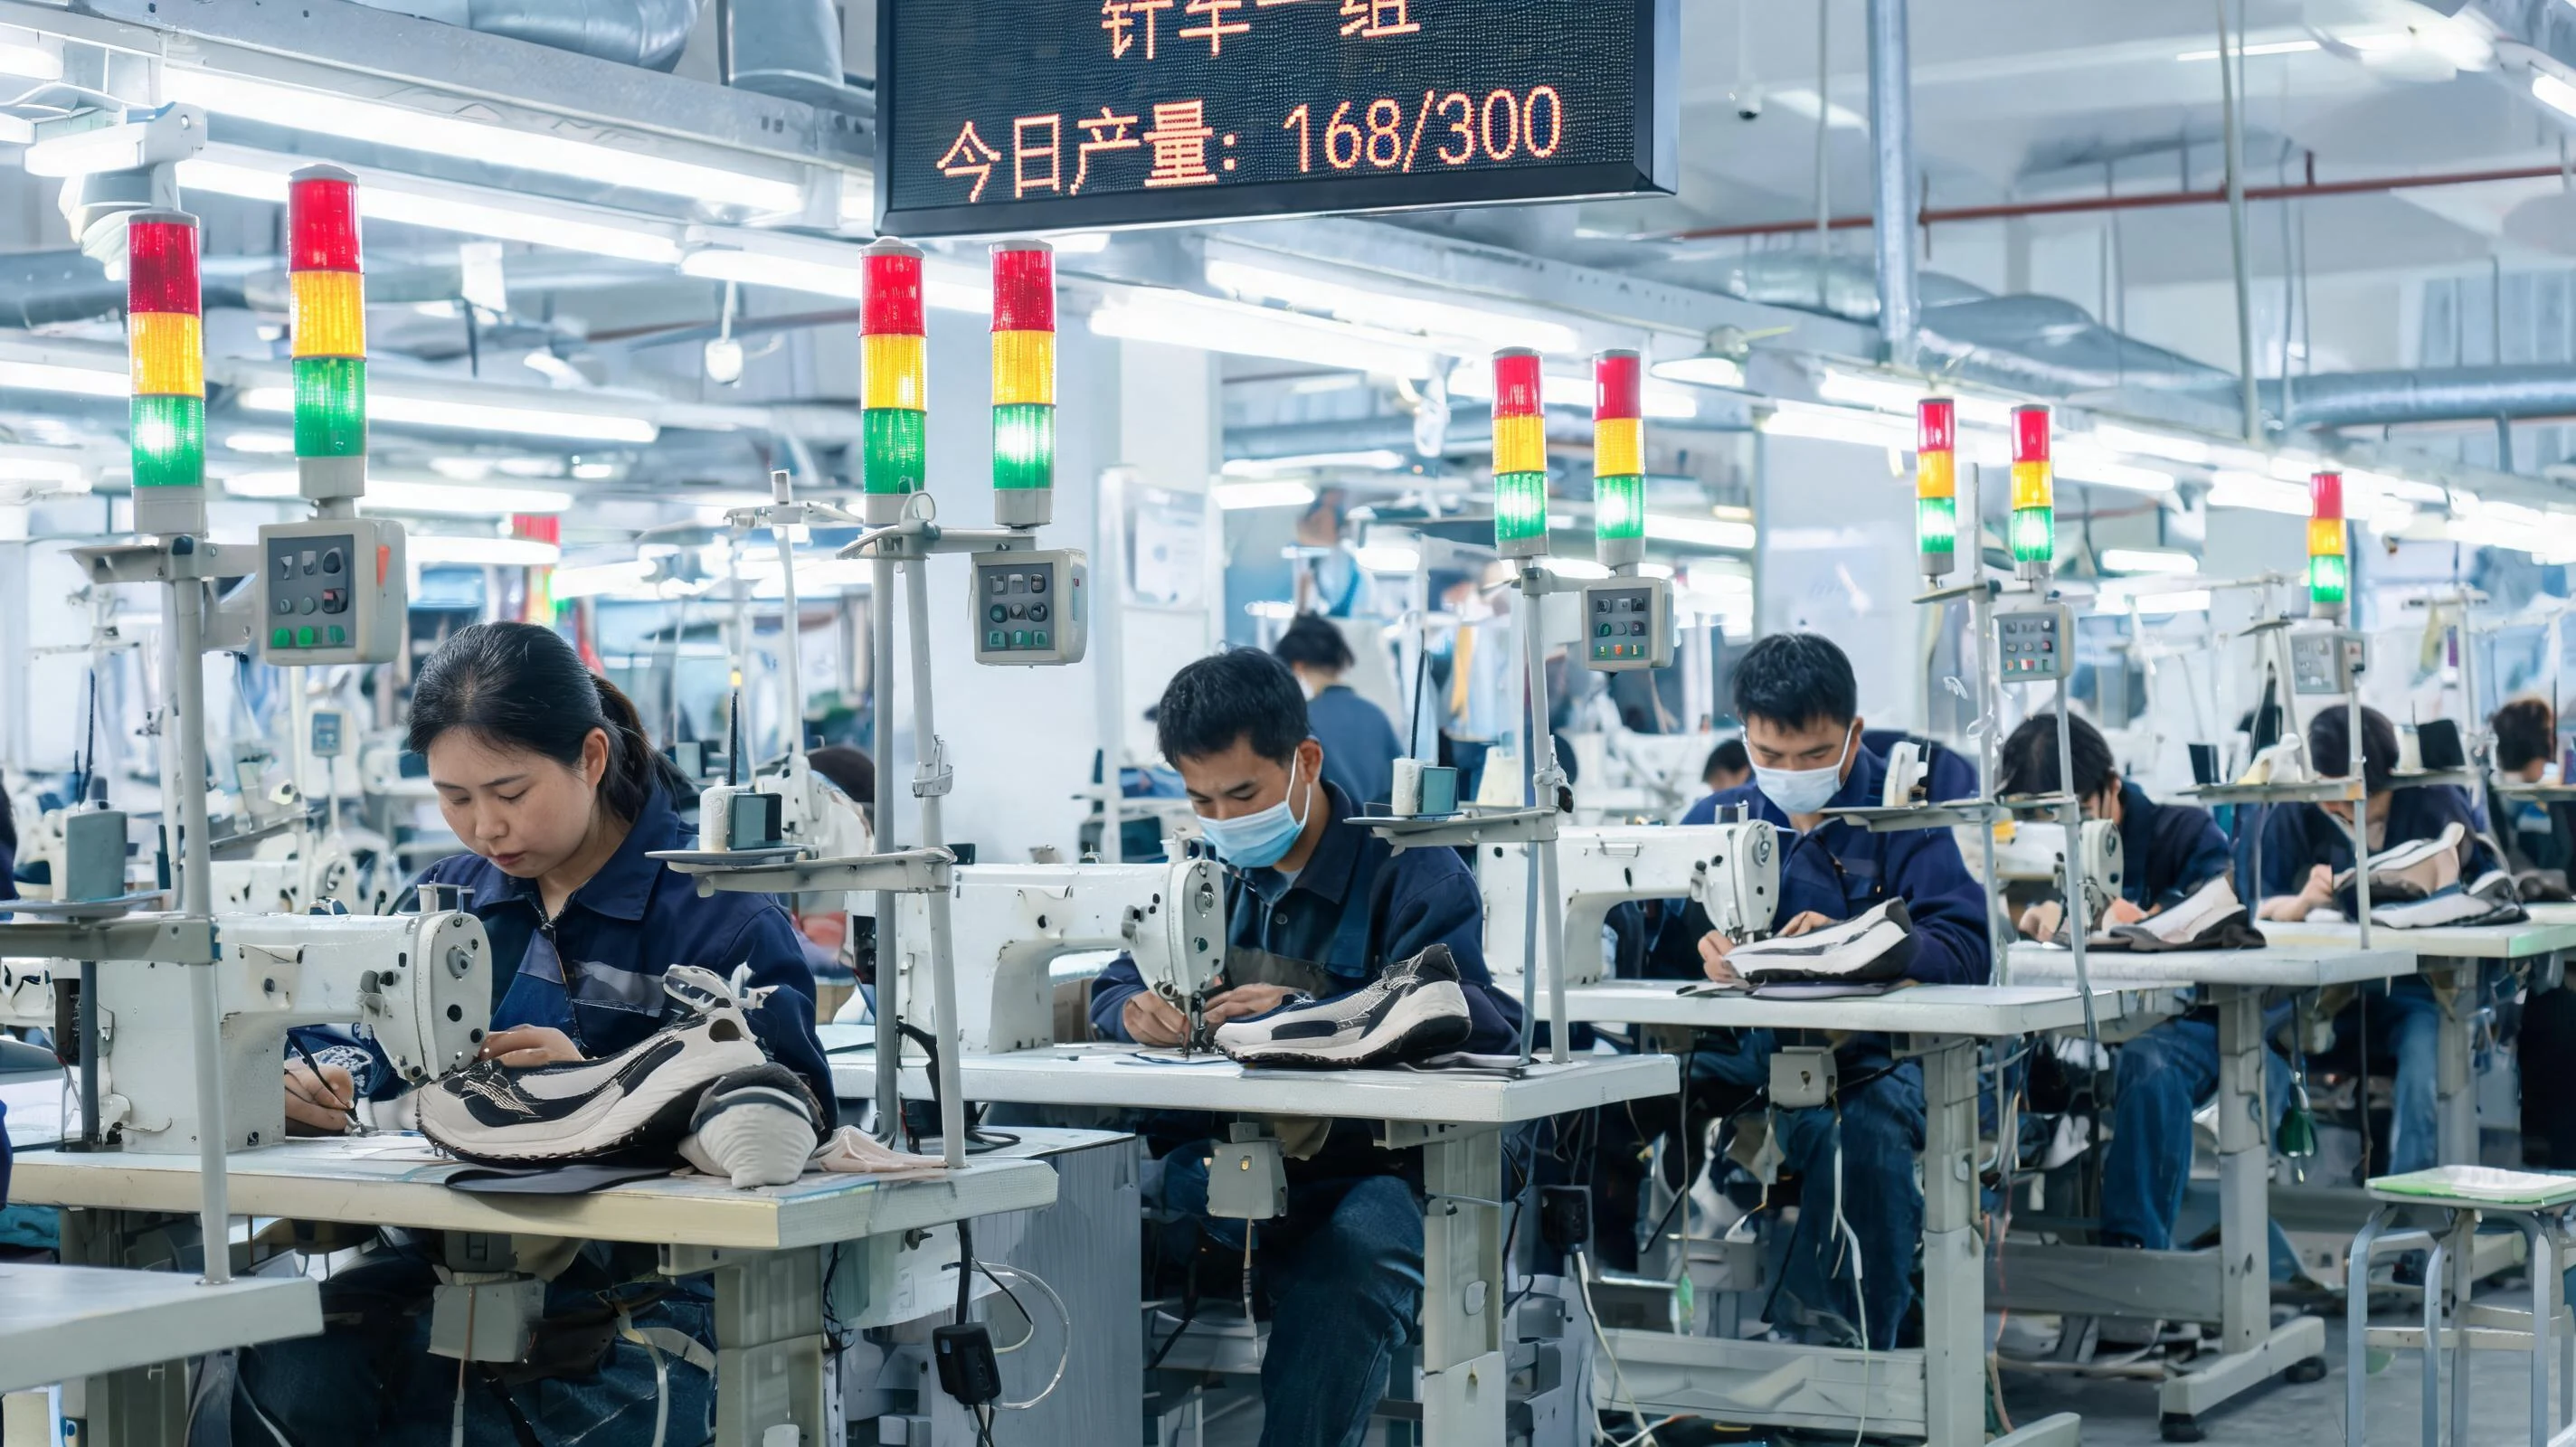
每组线头上方一块看板,显示组别、当前款号、计划双数、已完成、差异和当前节拍。读数的人主要是组长和巡检,信息量不需要大,但字号必须够——车间机台声大、人站得远,字小了就退化成装饰。距离与字高的关系按现场实测确认,不要先定屏尺寸再压缩版面。
2. 成型线:回答「哪一段堵住了」
成型是流水节拍作业,堵点会一路传导。看板按时段显示各段的投入与产出、在制品数量,异常工位直接亮红。它的作用不是考核,而是让班长在十分钟内决定要不要调人。
3. 裁断与线边仓:回答「料跟不跟得上」
款式切换时最怕料没配齐就上线。裁断与线边仓的看板显示待裁批次、已配套数与缺件提示,与针车组的排产对齐后,换款当天的等待时间会明显缩短。
看板形态按阅读距离和信息量选:远距离数量类信息适合点阵或数码管,需要显示款号、工序名称、图示的工位适合液晶屏。站点 电子看板类 下按灯箱、液晶、LED 数码、LED 点阵、点阵与数码混合分成五个子类,先定「给谁看、看多远」,再定型号。
三、换刷指示:把「该换什么」变成到点提醒
「换刷」在制鞋现场指的是换针、换线、换色这一组动作。它有个特点:时间点很密,但每次动作很短,靠人记最容易漏。做漏的后果不是返工一双,而是一批。
制鞋业换刷指示系统 解决的就是这件事,落点有三:
- 时间设置:按班次或款式把换刷时点排进去,到点前先给准备提醒,到点切换指示状态,不需要组长掐表盯。
- 警灯控制:每个组别对应自己的灯位,谁该换、谁还没换,抬头就能看出来;组与组之间互不干扰。
- 语音播放:机台噪音大,单靠灯不一定有人抬头,语音提示是必要的补充。
实施时建议把「换刷动作」和「换款动作」分开配置:前者是固定节拍内的重复动作,后者跟排产走。混在一套规则里,现场会觉得提示太吵,最后被关掉。
四、安灯系统:三路按键分的是「谁的事」
制鞋车间的异常呼叫,最常见的分法是三路:机保(针车、成型设备故障)、针保(换针、车线、配件类支援)、干部(组长或技术员到场判断)。无线异常按键呼叫器 就是按这个思路做的三路按键,各自带地址编码,按下后区域警灯与看板同时响应,系统记录呼叫工位、类型、到场时间与关闭时间。
这套机制要跑起来,关键不在硬件,而在三条规则先定下来:
- 每一路的响应人是谁、时限多长。黄灯求助、红灯停线或隔离,时限按组别配置,不要一刀切。
- 超时怎么升级。超过约定时间无人响应,自动升级到上一级并留痕,否则呼叫会变成「按了没人来」的摆设。
- 数据怎么用。月度改善会看的是异常 TOP:哪一类呼叫最多、哪一组响应最慢。没有分类记录,这些分析都做不了。
品质环节可以再叠一层:外观检查质量安东系统 把检查工位的不良按类型上抛,与针车组的产量数据放在一起看,能定位到「哪一组、哪个款、哪类缺陷」。相关方案可参考 安东系统解决方案。
五、产量从哪来:计件工位的采集口径
制鞋按双计件,产量数据是管理的基础,也是最容易做假、做漂的一段。三条可行路径:
- 开关量采集:脚踏或机台动作带动的光电、接近开关,接 远程 IO 模块 或 无线产量收集器,一个工位一个采集点,不动针车电控。计件靠动作感应,最不容易被绕过。
- 人工按键:完成一双按一下,适合节拍较长、动作不易识别的工位;但要配抽检,否则数字会失真。
- 通讯采集:成型线的部分设备带 PLC 或串口,经 无线通讯转换器 读状态与计数,信息更细。
上线前先列一张「工位采集清单」:这个工位数什么、信号从哪里取、一件对应几次动作、断线时数字怎么补。这张表不清楚,看板上的数字两周内一定开始漂。
六、SOP 上屏:换款时自动切到当前款
制鞋的作业指导书通常是「款号 + 工序 + 图示 + 线号针距要求」。纸质版的问题很具体:换款时旧版还在工位上,新版压在组长抽屉里。
工位屏的做法是让系统按工单或扫码切换版本:扫一下随工单的条码,屏上直接显示当前款的工序图、使用线号与针距、关键注意点。换款时人工只需核对,不需要找文件。与换刷指示配合时,还可以把「本款首次换线需确认」做成必须点确认才能继续的节点。
完整的系统组成、版式整理方法与三种落地路径,见 SOP 系统解决方案;与排产、工序平衡相关的整体思路见 全方位 JIT 生产管理系统解决方案。
七、分步落地的顺序
- 先做一条针车组线:选换款最频繁的一组。这一组的改善最直观,也最容易让其他组主动要求复制。
- 把采集做准:先跑通工位计数与组别汇总,确认数字与手工盘数对得上,再谈看板版面。
- 再上换刷与安灯:规则先定、再配硬件。响应人与时限写进班组制度,硬件才有意义。
- 最后接 SOP 与报表:换款自动切版、异常与不良的分类统计形成日报,再复制到成型线与裁断。
不建议第一期就整厂铺开。制鞋各厂的组织方式差异很大:有的按组计件、有的按线计件,有的针车外发加工。规则没定型就大量布点,后面调整的成本比重新做还高。
常见问题
老针车没有信号接口,计件产量怎么采?
不用改针车的电控。常见做法是在工位装无线产量收集器或远程 IO 模块,用脚踏动作带动的光电或接近开关计数,工人也可以按一下按键计一件;一个工位一个采集点,无线回传到产线看板,施工不影响生产。
换刷提醒需要班长每次手动设置吗?
按班次或款式设置一次即可。系统按时间设置、警灯控制与语音播放联动:到点前提醒准备,到点切换灯位状态,也可以按组别分别下发,各组互不影响。
无线信号在多层厂房和钢架车间稳定吗?
要看现场条件。钢构、密集机台与楼板都会削弱信号,实施前先做点位测试,必要时用同步屏中继或分区布点补强。这也是建议先做一条组线试点、再整层铺开的原因。
客户验厂与品牌审核要看什么记录?
通常关注产量与不良的分组记录、异常呼叫的响应时长、换款与换刷的执行时点。这些数据由看板、收集器与安灯系统自动留档,比手工台账更容易追到具体组别和时段。